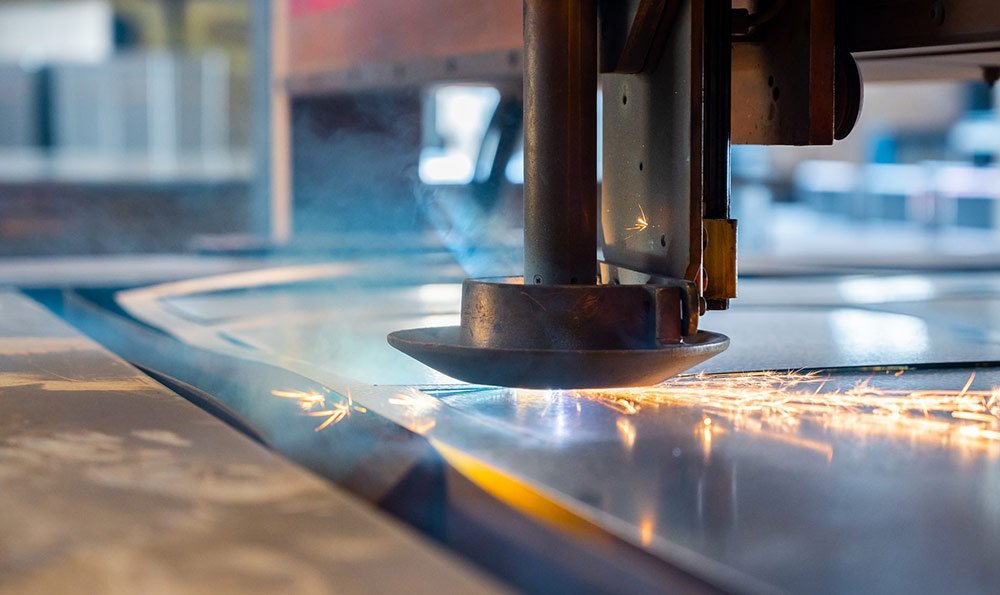
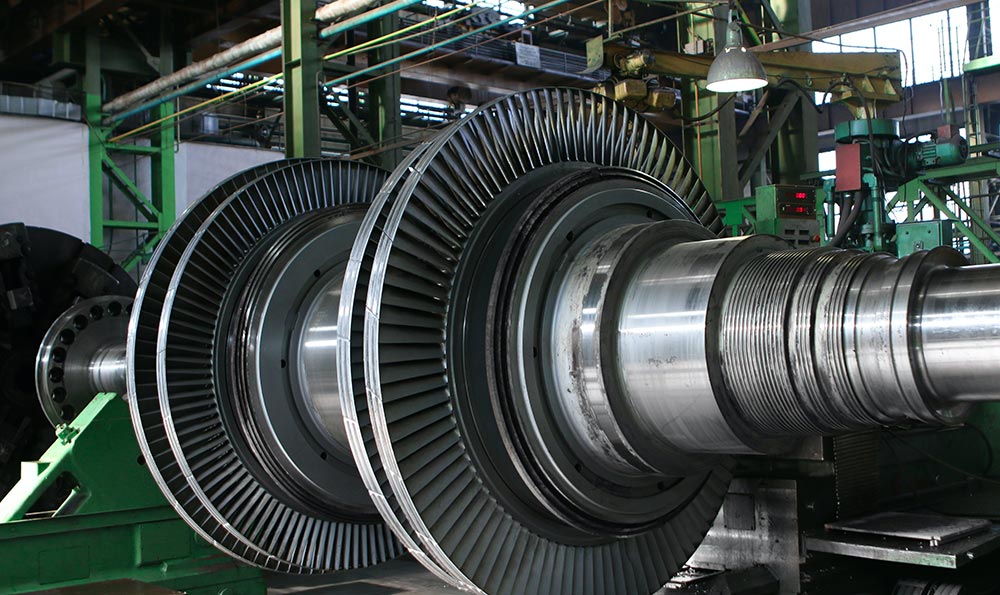
我叫沈骁,干机械加工第17个年头了,现在在苏州一家智能装备公司做工艺总监。每天最常被问的问题之一,就是:“机械加工工艺有哪些?我们项目到底该选哪种?”
很多人以为工艺是车、铣、磨凑一凑就完了,真到工厂里落地,才发现工艺路线直接决定了成本、交期、良率,甚至决定一个项目赚不赚钱。{image}2026年这个节点,国内制造业卷得厉害,客户要价压得低,精度还越提越高,不搞清楚各种机械加工工艺的特性,很容易掉进“明明用了高端工艺,却做出最贵的低效方案”这个坑。
这篇文章,我不跟你讲教科书,而是站在一个工艺工程师的视角,把目前主流的机械加工工艺按“应用场景、精度水平、成本和良率”讲清楚,帮你快速判断:
- 某个零件该用什么工艺组合
- 什么时候值得上高精机、数控五轴
- 什么时候老老实实车铣钻反而更划算
写这篇文章的时间是2026年1月,里面提到的行业数据、价格区间、精度水平都是结合最近一年国内外公开数据和实际项目做的整理和对比,更贴近你今天正在面对的决策。
聊“机械加工工艺有哪些”,我习惯先不按设备分类,而是按零件类型和需求拆。因为你真正关心的其实是:这个零件,用什么方式加工更合适。
常见的需求维度大概这几类:
- 尺寸大还是小?几百毫米以内,还是动辄一米两米
- 精度要求:IT7就够,还是真要做到微米级
- 形状:轴类、板类、壳体、模具、复杂曲面
- 数量:打样小批量,还是年用量几万件
例如:
- 直径50、长300的轴类零件,常见公差IT7~IT8,直线度0.02 mm以内,多以车削+磨削为主
- 手机结构件这类铝合金小件,批量大,对外观有要求,数控铣削+阳极氧化几乎是标配
- 注塑模具型腔,三维曲面多,数控铣削+电火花精修+抛光是主流路线
把零件放在这些维度上,你再来选工艺就很清晰,不容易被设备宣传带着跑。
在不少宣传里,你会看到各种高大上的“复合加工、五轴联动”,好像传统车铣钻已经是上一代的东西。真正在工厂里,车削、铣削、钻孔仍然撑着绝大多数零件的加工任务。
车削:所有轴类件的“基本盘”- 典型设备:卧式车床、数控车床、车削中心
- 适用零件:轴、套、盘、法兰等回转体
- 常见精度:IT7~IT8,加工中心配合精磨可做到IT6
- 表面粗糙度:Ra 1.6~3.2 μm,精车和刀具优化后可到Ra 0.8 μm
现在不少厂里用的是数控车床配自动排屑、自动上料,车削一条线跑下来,一人盯几台已经很常见。根据2025年下半年的一些行业调研数据,国内数控车削类零件在中小批量订单里,单件加工成本近两年平均压缩了约8%~12%,很大程度就是靠工艺优化+自动化程度提升。
你手上有这几类需求,优先考虑车削:
- 轴类零件同轴度要求0.01 mm级别
- O形圈槽、螺纹、台阶多的回转件
- 需要配合后续磨削做高精度轴承位
很多刚进行业的工程师会一上来就想到磨削,其实很多情况下,通过合理安排车削工艺参数和刀具路径,精车配合在线测量,完全可以满足普通机械装配要求,成本却低不少。
铣削:平面、型腔和大部分“有棱有角”的世界- 典型设备:立式加工中心、卧式加工中心、龙门加工中心
- 适用零件:平板类、箱体壳体、模架、支架件等
- 常见精度:IT7~IT9,加工中心+精加工可到IT6
- 表面粗糙度:Ra 1.6~6.3 μm
2024~2025年,国内中档立式加工中心的主轴转速、进给速度和刚性有明显提升,一些国产机型在铝合金件上已经能稳定跑出国外中端机同水平的效率。2026年初不少厂家的标准配置里,刀库容量和四轴转台开始成为常态选择,这直接把复合面和多面加工效率拉了上来。
你会发现,现在做机器人本体、机床结构件、自动化线体支架,80%的加工内容就是在加工中心上铣完的。工艺上,很多公司倾向采取:
- 粗铣去大余量
- 半精铣控制形位
- 精铣兼顾尺寸和表面质量
尤其是箱体件,多面需要一次装夹加工,减少定位误差。一台配置四轴的卧加,往往能把一个传统需要三台机床、五六次装夹才能完成的零件,压缩成两次装夹搞定,良率和一致性都有明显提升。
钻孔与镗孔:被低估的“细节工艺”钻孔看似简单,其实影响装配体验很大。
- 普通钻削:孔径精度IT11~IT13
- 扩孔、铰孔后:孔径精度可到IT6~IT7,粗糙度Ra 1.6 μm左右
- 镗孔:适合大孔和高同轴度要求,配CNC控制可以同时兼顾位置精度
2025年不少行业报告里提到,数控钻孔+攻丝单元在钣金件、机箱机柜类产品中的应用在持续上升,因为客户对螺纹孔精度和位置一致性越来越敏感,人工攻丝的抽检不良率在某些项目里甚至超过3%。这类场景,把攻丝工艺改到数控机床内,一次性完成钻孔、倒角和攻丝,可以明显降低返工。
当项目里提到“配合间隙几个微米”“模具型腔镜面效果”时,传统车铣钻就不够用了,需要把磨削、电火花、线切割拉出来。
磨削:当图纸开始写“Ra0.4 μm”的时候
磨削更多是作为精加工工序,主要解决两类问题:高精度尺寸和高质量表面。
- 外圆磨、内圆磨:常用于轴承位、精配合孔
- 无心磨:大量轴类零件高效率加工
- 平面磨:导轨面、模具基准面等
普遍能做到:
- 尺寸精度:IT5~IT6甚至更高
- 表面粗糙度:Ra 0.4 μm乃至更好
在2025年国内精密传动行业的数据里,很多伺服电机轴和精密丝杠的最终尺寸控制,仍然强依赖磨削,尤其是与轴承配合的部分。工艺路线往往是:调质→车削预加工→磨削→超精,这已经是行业默认“稳妥”的组合方式。
如果你项目中的轴类件有以下特征,基本逃不出磨削:
- 与精密轴承配合,要求H6、H5配合等级
- 装配后需要高速旋转,转速在6000 r/min以上
- 装配后对噪声、振动有要求
电火花与线切割:对硬料和复杂轮廓特别友好电火花(EDM)和线切割(WEDM)在模具行业里是绝对的主角,也越来越多出现在高硬度、高合金零件的工艺路线中。
- 成形电火花:适合模具型腔、锐角、深槽等刀具难以吃到的位置
- 线切割:适合复杂二维轮廓、窄缝、带锥度的曲线,特别是在淬火后的工件上
线切割常规精度可以控制在±0.01 mm左右,高精度机型配合恒张力丝和恒温环境,能把精度进一步压缩到±0.005 mm级别。2025年发布的一些模具产业园数据里,线切割在精密冲裁模、连续模的占比在增加,有的园区企业反映,通过优化线切割工艺,冲压件首件合格率提升了约5个百分点。
电火花和线切割的“代价”是加工效率偏低、表面有烧蚀层,需要后续再抛光或者精加工;但它们在处理高硬材料和尖角轮廓上太有优势,很多时候是“别无他法而又特别好用”的选项。
很多人对“机械加工工艺有哪些”的理解,到数控这块就容易只看到“CNC很高端”。从工艺角度看,数控并不是一种新工艺,而是传统工艺的控制方式升级。
三轴CNC:现在已经像装空调一样普及在我接触的企业里,2025年新增的机床设备中,超过八成都带数控功能。三轴CNC加工中心承接了大量原来在普通铣床上的活:
- 定位精度:±0.01 mm已属常规,部分高端机可达±0.005 mm
- 重复定位精度:做得好的机型稳定在±0.003 mm以内
更重要的是,数控配合夹具、治具的设计,极大减少了人工参与的变动因素,非常适合:
- 批量稳定生产
- 复杂刀路、型腔、曲面
- 需要多次重复下单的零件
2025年的一组行业统计显示,使用三轴CNC进行批量铝件加工,相比传统普铣+钻床组合,平均单位人工成本可以下降约35%,单位时间内稳定产出数提高30%以上。前提是编程、刀具、夹具都跟上。
五轴加工:别被“高大上”迷惑,要看零件值不值五轴在宣传材料里经常被塑造成“高精高效解决一切问题”的答案,现实里,它很厉害,但也不便宜。2024~2025年新的五轴机床落地价格,国产中档机普遍在80万~150万元区间,高端进口机则轻松过300万。
哪些场景真的适合上五轴:
- 航空零件、医疗器械、复杂叶片这类多曲面零件
- 多面需要在一次装夹里加工完成,减少定位误差
- 工件需要倾斜角度加工,避免干涉或刀具过长
五轴的本质是让刀具和工件灵活转动,减少装夹次数和刀具伸出长度,提高刀具受力状态和表面质量。但如果你只是四四方方的支架、简单壳体,强行搬到五轴上,只是让加工成本和编程复杂度徒增。
在“机械加工工艺有哪些”的名单里,有一些名字经常被忽略,但在特定场景里非常有存在感。
拉削:一次性搞定高精度内形状拉削适合有键槽、花键、异形孔这类零件,在大批量情况下特别划算。特点:
- 一刀完成,效率高
- 尺寸和形状精度高,重复性好
- 对专用刀具依赖大,前期投入高
很多汽车变速箱零件、工程机械用的花键轴套、连接件,都会用到拉削。2025年一些零部件厂的数据表明,当年产量超过5万件的花键类零件,用拉削工艺做内花键,单位成本要比用插齿、线切割低20%~30%。
滚齿、插齿:齿轮世界离不开它们齿轮加工是一个自己的小宇宙:
- 滚齿:高效率,适合外齿轮大批量生产
- 插齿:适合内齿和一些特殊齿形
- 配合剃齿、磨齿做精修
高精度齿轮(比如减速器里的精密齿轮),工艺路线一般是:粗加工→滚齿/插齿→热处理→磨齿。2025年国内减速器行业的公开数据里,磨齿占比在高端应用中超过60%,主要是为了控制噪音和传动精度。
滚压、滚花:用“挤压”的方式改善表面和性能滚压工艺通过塑性变形改善表面质量和强度:
- 表面粗糙度可以从Ra 3.2 μm改善到Ra 0.8 μm甚至更好
- 表层产生残余压应力,提高疲劳强度
一些液压杆、活塞杆、汽车减震器杆,都在使用滚压工艺。滚花则更多是为了防滑和装配,用在手柄、旋钮、压入件等位置。
说了这么多工艺,回到你每天要做的决定:面对一个新零件,怎么判断该用哪几种工艺组合?
我自己这几年在团队里推行的是一种比较简单的判断习惯:
- 先看功能:这个零件的关键功能面在哪里,装配、受力、密封面分别是哪些
- 再看材料和热处理:碳钢、不锈钢、铝合金、工具钢,各自适合的工艺窗口不同
- 然后看数量和生命周期:是小批量试制,还是后续会长期重复下单
- 最后看设备资源:自己工厂有的能力和外协市场的靠谱程度
举个略微抽象的例子:
- 一个铝合金壳体件,外观有阳极氧化要求,尺寸公差在±0.02 mm左右,年用量1万件
- 通常的组合是:数控铣削成型→去毛刺→表面处理→关键孔位铰孔
- 不太会去用五轴或电火花,除非结构极其复杂
- 一个淬火后的模具冲头,需要高硬度和耐磨性,关键尺寸公差±0.005 mm
- 多数会是:粗加工成型→热处理→磨削精加工→必要位置抛光
- 硬料阶段再用电火花去处理局部复杂部位
核心思路是:用“够用”的工艺解决“刚好的”需求,在关键功能面再上更精细的工序。很多项目成本失控,都是因为在不重要的地方花了太多精度成本,却忽略了真正影响性能的那几个面。
聊到有必要看一眼2026年前后行业正在发生的一些变化,这些变化也在悄悄改变“机械加工工艺有哪些”这道题的答案。
- 自动上下料、关节机器人配机床,在新建产线中越来越普遍
- 一些沿海地区的零部件厂反馈,2025年新上的自动化线,在相同订单结构下,单位人工成本下降约40%,夜班产能利用率提升到白班的70%以上
- 在线测量和过程监控逐渐成为高端项目的标配
- 特别是在航空、医疗、半导体设备零部件领域,机内测头+三坐标检测组合,已经是常态
- 工艺数字化管理让“经验”可复制
- 很多中大型企业在2024~2025年导入了工艺管理系统,把刀具参数、切削数据、合格工艺路线固化下来,新人上手更快,也能减少凭感觉乱改的风险
这些趋势并没有改变车、铣、钻、磨、电火花这些工艺本身,而是让它们更可控、更可复制。从工艺工程师的角度看,真正的门槛不再是你能背出多少种机械加工工艺,而是你能不能根据项目需求,搭出一个“技术合理、成本说得过去、质量稳定”的工艺组合方案。
如果你读到这里,大概已经有个比较完整的轮廓:
- 机械加工工艺有哪些?
- 传统的:车削、铣削、钻孔、镗孔、磨削、滚齿、插齿、拉削、滚压、滚花……
- 特定场景的:电火花、线切割、五轴联动加工等
- 它们并不是互相取代的关系,而是针对不同零件类型和要求,在工艺路线里扮演不同角色
- 好的工艺方案,往往是几种工艺的合理组合,而不是“什么高端用什么”
如果你现在正在为一个项目纠结工艺选型,不妨先回到那几个简单的问题:
- 这个零件真正关键的功能面在哪
- 精度到底要到什么程度才有意义
- 数量和成本边界在哪里
- 自己能掌握、能稳定执行的工艺有哪些
当你把这些问题回答清楚,“机械加工工艺有哪些”不再是一个堆名词的知识题,而是一个非常具体、带着温度的现场决策。作为长期在车间跑、在会议室被成本和交期追着问的工艺人,我更愿意看到的是:你把有限的资源放在最影响性能和客户体验的地方,而不是被各种看上去很高级的工艺牵着鼻子走。
如果你愿意,我们可以在后续单独拆开某一类零件,比如“铝壳体件工艺选择”或者“高精度轴类工艺路线”,再做更细的拆解,那时候讨论就会从“有哪些工艺”,进一步走到“怎么用这些工艺赚到钱、把产品做好看又好用”。