我是郁程骁,在华东一座并不算起眼的制造园区里,做了12年机械制造工艺工程师。对外名片上写着“高级工艺与智能制造负责人”,对内我更习惯别人叫我:那个天天盯机床、爱拿良品率说事的人。
你点开这篇文章,大概率正被类似的问题困住:

我想做的事很简单:把这些年在一线车间、在各类项目里踩过的坑、看过的翻盘案例,说清楚一点,顺便给还在纠结要不要升级、怎么升级的你,几条能用得上的思路。
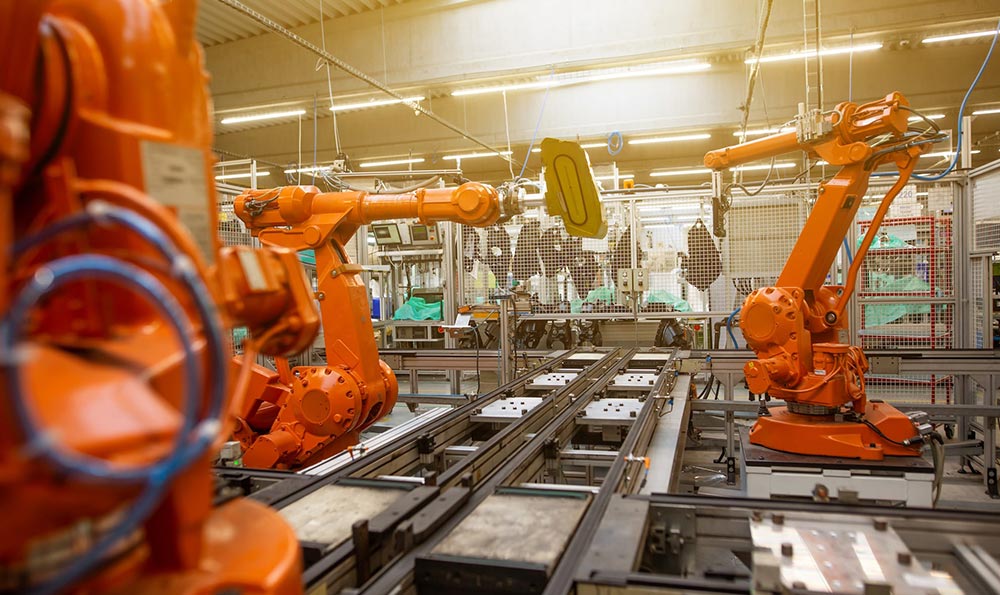
如果你走进我们厂的机加工车间,最先看到的,是一排排立式加工中心、数控车床,旁边挂着质量看板和OEE(综合设备效率)曲线,看起来跟很多宣传照片差不多。
真正影响利润的东西,往往在肉眼之外。
以车间里两条看似差不多的线为例:
- A线:8台三轴加工中心,国产刀具,传统工艺路线,一班产量约450件,返工率7%以上。
- B线:同样8台机床,但做了几个“无聊”的调整:
- 针对关键工序重新做了刀具路径优化,切削参数用试切+仿真调过十几轮
- 加了在线测量和刀具预调仪,工人不再凭感觉补正
- 用MES系统把工单节拍压实,每台机床的停机理由都要录
半年下来,B线产能提了近40%,单件成本降了12%左右,报废率压到2%以下。设备、厂房、品牌一样,变的是“机械制造技术”里那些不显眼的细节:工艺、数据、标准、执行。
这类差别,在全国范围其实非常普遍。工信部和中国机床工具工业协会在2025年底的调研里提到,一些做得比较好的零部件企业,通过精细工艺和数字化改造后,综合生产效率普遍提升在25%~35%区间,而仅靠上设备的企业,提升往往停留在10%以内。
有一阵子,我们厂内部流行一句半玩笑的话:“老板愿意掏钱买机床,不愿意掏钱买好刀具。”
很多企业对机械制造技术的误解,就卡在这几样不起眼的东西上。
以去年我们做的一款高强度齿轮为例:客户要求不低:
- 材料为20MnCr5渗碳钢,齿面硬度、变形控制都比较苛刻
- 尺寸精度和表面粗糙度要求接近汽车主机厂标准
一开始方案很传统:粗加工用国产可转位刀具,半精加工和精加工用常规车铣刀,热处理后再磨削。问题接连出现:
- 热处理后变形偏大,磨削余量不均匀
- 单件加工节拍偏长,交期压力很大
- 磨削烧伤比例超标,返工成本高得心疼
我们后来做了几步调整:
- 针对渗碳前的粗精加工,和刀具供应商一起重选刀具材质与涂层,切削速度提高20%左右
- 在渗碳前增加一道“预修形”的精加工工序,引入在线测量,把关键尺寸的离散程度先收一波
- 热处理后改用成形砂轮和自动修整,磨削参数用仿真软件预先模拟
整套工艺跑顺以后,这款齿轮单件成本下降大约18%,不良率从最初的8%压到2%左右,交付周期缩短近三分之一。这里面,真正花大钱的是刀具、工装、工艺验证时间,而不是“再买一台设备”。
放大到行业层面,类似趋势其实已经很明显:
- 中国刀具市场在2024~2026年的复合增长率,一直维持在6%~8%的区间,其中高端硬质合金、涂层刀具和整体立铣刀的增速更快
- 一些做得好的民营零部件厂,通过“刀具+工艺”联合优化,把单件工时缩短20%~30%,可变成本大幅下降
从一个工艺工程师的视角,真正影响你订单利润率的,往往是:这件零件能否一次加工到位、少返工、少报废,而不是设备外观看起来有多豪华。
说到机械制造技术,离不开自动化和数字化。但在车间里听到的抱怨往往很真实:“系统好复杂”“录数据太麻烦”“比我拿本子记还慢”。
站在一线视角,我更愿意把它拆开讲:
对工人来说,数字化系统最直接的意义,是“少被怪罪”:
- 停机原因有记录,设备故障、缺料、工艺问题分得很清楚
- 哪个批次用了哪批材料、哪套参数,系统能追溯
对工艺和管理来说,是“少拍脑袋”:
- 每台机床的OEE、利用率、良品率不是感觉,而是按班次、按订单拆得很细
- 改一个工艺参数,对产量和良品率的影响,能通过数据比较清楚地看到趋势
工业和信息化部在2026年的一份智能制造试点工厂报告里提到,参与试点的离散制造企业,通过引入MES、APS等系统后,平均生产计划的准时交付率提高了15个百分点,库存周转加快20%左右。这些数字看着冷冰冰,真实的感受却是:工人加班少了一些,计划的变更不那么“拍脑袋”,工艺更好做决策。
我亲眼经历的一个场景:我们曾经有条产线,切削液管理长期靠“经验”,每个月报废的刀具数量保守估计比合理值多了三成。后来在升级系统时,把刀具寿命管理、切削液更换周期、设备报警全都挂到一个看板上,增加了简单的扫码报工流程。三个月后,光刀具费用一项,月平均就省了接近9%。没人觉得这是“高大上”,但所有人都承认,早该这么干。
如果你正在纠结要不要上MES、要不要做一点自动化改造,可以先问自己两个问题:
- 现在车间里最常见的低级错误是什么?
- 哪些错误,其实只要有稳定的记录和简单的规则,就可以减少?
机械制造技术的升级,并不一定意味着大规模机器人和全黑灯工厂,很多时候,是先用数字化把“人容易犯的错”挡住。
这几年,“卡脖子”是机械制造圈子里避不开的词,从高端数控机床到核心零部件,话题一直很多。站在一线看,其实能感觉到更具体的变化。
以高端机床为例:
- 中国机床工具工业协会在2026年发布的数据里提到,国产中高档数控机床在国内市场的占有率已经接近65%,在汽车、工程机械等领域的一些典型工艺场景,国产设备的稳定性和精度表现已经非常接近进口品牌
- 真正拉不开差距的,是极端工况下长时间运行的可靠性、复杂复合加工能力,以及围绕设备的工艺数据库、软件生态
换句话说,设备本身的“硬指标”在缩小差距,而“用得好不好”的那部分差异,正在拉大。
我们厂在2025年上了一台国产五轴联动加工中心,用来做模具型腔和复杂叶轮。刚开始大家都很担心:
- 会不会尺寸漂移厉害
- 会不会经常报警停机
- 能不能满足进口客户的精度要求
一年之后的真实情况:
- 稳定工况下,连续加工30小时以内,关键尺寸的波动完全在可控范围
- 凭空坏机的情况很少,问题更多来自我们自己的工装、刀具选择和程序编写
- 同样一批零件,换成进口机床能实现的工艺,国产机床通过合理调整参数和路径,也能做到
倒是暴露出另外一个问题:五轴编程和工艺经验不足。复杂型面加工时,路径优化不够,刀具磨损快、节拍长,这部分技能差距,比设备硬件差距更难弥补。
对很多正在成长的制造企业来说,真正的痛点不再是“买不到机床”,而是:
- 缺懂工艺、懂设备、懂软件的复合型工程师
- 缺系统化积累工艺经验的机制,只靠师傅口传心授
- 缺把一个典型工艺做深做透的耐心,而不是追着“热点技术”跑
这也是我写这篇文章的原因之一:机械制造技术的“卡脖子”,在工厂里最直观的表现,其实是技能和体系上的断档。
说了这么多,如果要落到操作层面,我在厂里推项目时反复做的,其实只有三件事,每件都不算宏大,却持续产生影响。
一是把工艺文档当“资产”而不是“表格任务”。
- 每次新工艺试制,不只留下图纸和参数,还写清楚出现过哪些问题、是怎么修正的
- 对典型零件建立工艺数据库,刀具、夹具、程序版本都能追踪
- 新人培训不只听师傅讲,还要看这些历史记录
二是用几项简单指标,盯住制造过程里的关键“杠杆”。比如:
- 单件工时、良品率、返工率和设备OEE
- 关键工序的能力指数(Cp、Cpk),哪怕只针对最关键的两三个尺寸这些数,没必要算得过分花哨,关键是长期持续地看,持续地优化。不少做得不错的企业,用这种方式三年五年地磨,产品良品率能拉出十几个百分点的差距。
三是让一线工人真正参与到“工艺优化”里。我见过影响极大的几个改进,灵感都来自一线:
- 一位老车工提的夹具小改动,把一款轴类零件装夹时间缩短了一半
- 一位操作员提出把某工序的检测方法改为在线测量,每班少了十几次停机当这些改进被认真对待、建立成标准,工人会更愿意主动暴露问题,而不是遮掩。
从行业数据看,工信部在2026年的制造业“质量标杆”评选中,多数入围企业的共同特征并不是设备多豪华,而是这些“细节体系”做得扎实。
对还在犹豫如何升级机械制造技术的你来说,比起盯着“智能工厂”这几个大字,或许更划算的,是先把这三件“小事”做深。
从业这些年,经常有人问我:“机械制造技术这块,还有多大空间?会不会迟早被完全自动化取代?”
站在车间里,我的感受恰好相反:
- 设备在进步,材料在升级,产品要求越来越苛刻
- 每一次技术迭代,都让对工艺理解更深的人,变得更有价值
2026年的全球制造业竞争,比任何时候都残酷。国际咨询机构的报告里说,中国的中高端制造正在加速向价值链上游走,这些话听起来宏大;而在我们这种普通工厂里,体现为:订单不再只盯着价格,而是问交期、稳定性、持续改进能力;客户越来越愿意跟你讨论材料、工艺路线,而不仅是压价。
从一个工艺人的视角,我更在意的是:
- 你的车间能不能把工艺积累下来,而不是每换一批人就“从零摸索”
- 你的团队能不能真正用数据和知识,支撑机械制造技术一步步往上走
如果这篇文章能帮你少走一点弯路,或让你在面对“升级改造、机械制造技术提升”这些大词时,多一点具体的抓手,那就已经达到我写它的目的了。
工业不会给任何人太多情怀加成,但它会悄悄奖励那些在细节上较真、在工艺里死磕的人。某一天,当你站在一条跑得又稳又快的产线前,看着一件件零件精准落地,可能会突然明白:机械制造技术带来的,不只是效率和利润,还有一种踏实——知道自己真的在把一件事,做得越来越好。