我是陆衡,一名在数控加工车间“泡”了第12个年头的工艺工程师。每天跟材料、刀具、程序、机床打交道,看过太多图纸被“折腾”成零件,也见过不少项目只是因为前期没搞清楚机械加工工艺有哪些、该怎么选,后面成本爆了、交期崩了,客户和老板都炸了。
你点开这篇文章,八成处在这样几种状态之一:
- 想做个零件外包,却搞不清加工厂报价单上的术语
- 正在学机械或制造业转岗,脑子里“车铣刨磨钻”全挤在一起
- 正在负责一个新产品,领导只丢下一句:“把加工方案搞清楚,别出事”
我不打算给你一本教科书,而是以一个干活的人视角,帮你把“机械加工工艺有哪些”这句话拆开,讲清楚:
- 车、铣、刨、磨、钻、镗、冲压、锻造、3D打印、EDM、电解等到底干什么
- 各种工艺适合什么零件、什么精度、什么批量
- 2026年车间里,真实在用的工艺组合是怎么搭配的
- 你在选工艺、找工厂、做方案时,应该留心哪几个关键点
不讲虚的,只讲对你做决策有用的内容。
在车间里,如果你问一句“机械加工工艺有哪些”,大部分师傅嘴上只会说:“车、铣、磨、钻呗”。但真落到项目上,工艺表可远比这复杂。我们一般按“加工方式”和“材料去除方式”来理解。
常见的切削加工:
- 车削:在车床或数控车床上,让工件转、刀不转。适合轴类、套筒类零件,比如电机轴、丝杆、各种圆柱零件。常见精度能做到IT6~IT7,表面粗糙度Ra 1.6~3.2 μm。
- 铣削:刀具转、工件走。平面、槽、复杂型面都能搞,尤其是加工中心(CNC)上,三轴、四轴、五轴配合。现在2026年,常规精度零件都往数控铣上靠。
- 钻削、扩孔、铰孔:专门围绕孔展开的一套体系。钻出毛坯孔,扩孔增大、校正,铰孔提高精度和粗糙度。许多精密销孔,会在铰孔后再用镗刀精修。
- 镗削:类似车削,但对象是孔。对同轴度、尺寸精度要求高的内孔(比如液压缸、主轴孔)会用到,配合高精度镗床能做到IT6甚至更好。
- 刨削、插削:有点“老工艺”的味道,不过在一些内键槽、特定的平面加工上仍然出现,尤其是老厂里。
磨削类:
- 外圆磨、内圆磨、平面磨:靠砂轮“磨掉”材料,能把尺寸往很精的地方推。热处理后再磨是很多工艺路线里的标配。普通外圆磨尺寸公差做到IT5不稀奇,Ra 0.4 μm甚至更好。
- 无心磨:加工大量轴类零件的效率利器,适合大批量、小尺寸。
再往下,还有这些经常被忽略,却在2026年产线上非常重要的工艺:
- 冲压:你手里的金属支架、薄板件,很多出自冲压模。适合薄板、大批量、低单件成本。
- 锻造:毛坯预成形工艺,提升材料致密度和力学性能。汽车曲轴、连杆、齿轮毛坯等常用锻造,再机加工。
- 齿轮加工工艺(滚齿、插齿、剃齿、磨齿):只要和传动相关,很难绕开。齿轮精度从8级磨到6级甚至更高,需要多种齿轮专用工艺串联。
- 特种加工:
- 线切割(WEDM)
- 电火花成形加工(EDM)
- 电解加工(ECM)
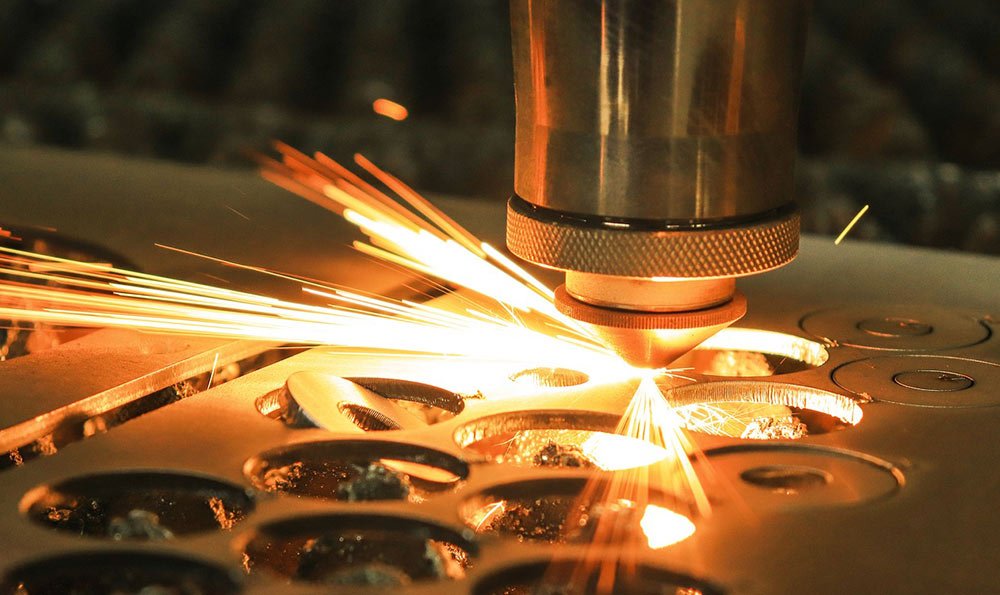
- 激光加工
- 水切割
它们一般在材料难加工、形状太复杂、传统刀具吃不下去的时候登场。模具行业尤其依赖EDM和线切。
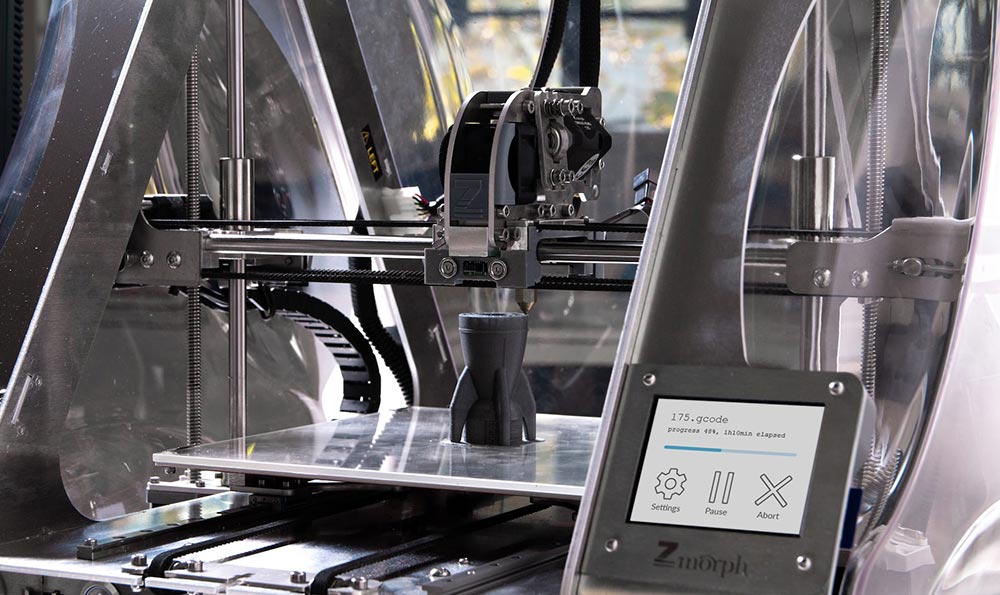
- 增材制造(3D打印金属):这几年很火。2026年,金属3D打印在航空、医疗领域已经非常常见,比如拓扑优化支架、个性化关节假体等,往往是“3D打印成形+后续精加工”的组合。
当你问“机械加工工艺有哪些”,其实是在问一整套“材料去除+成形+后处理”的组合,而不是某一种孤立的机床操作。
在车间里,我们不会为了“看上去高级”而选工艺,而是看零件的“脾气”:材料、结构、精度、批量、成本目标。
我习惯这么分:
1.单件样品、小批试产:灵活、稳一点
新产品开发时,图纸改动频繁、结构不稳定,这时候选工艺的核心就是:灵活、改起来别太痛苦。
典型组合:
- 实体零件:
- 普通结构:数控车床 + 加工中心
- 精度要求高的配合面:车/铣后适量预留,再精磨
- 板金外壳、支架:
- 铝合金板件:激光切割 + 折弯 + 局部机加工
- 钢板:等离子 / 激光切割 + 打磨 + 焊接
有一次,我们给一个新能源设备做样机,整套机构拆下来有近200个零件。如果那会儿上来就为每个板件开冲压模,项目早就血崩。那次我们选的是:
- 三维结构定型阶段:
- 板件全部激光切割 + 折弯
- 实体零件用加工中心三轴搞定
- 只有3个关键轴类零件,因为涉及高速旋转,才加了外圆磨工序
2026年,很多工厂已经有柔性制造单元(FMS),一条线可以连着几台数控车、几台加工中心,再配合自动上下料。对于你这种小批量、多品种的零件,找这种工厂往往更合适。
2.批量生产:工艺不是“能做”,而是“好做又便宜”
当一个零件从“试做”进入稳定批量,思路就变成了:怎么在满足质量前提下,把成本和节拍压下来。
常见做法:
- 改毛坯工艺:结构稳定后,
- 冲压件用模具代替激光,
- 复杂零件用精密铸造或锻造毛坯,减少切削余量。
- 工序集约:用多工位组合机床、自动线,把车、钻、攻、镗等工一步做完。汽车零件领域特别明显。
- 精度“分段”:
- 非关键尺寸粗加工即可
- 关键配合面安排精加工工序(比如磨削、珩磨、精镗)
比如一个汽车发动机连杆:
- 毛坯:模锻工艺,提高材料强度
- 粗加工:数控铣、钻
- 精加工:大头、小头孔用镗和珩磨做尺寸和粗糙度
- 表面处理:磷化、防锈涂层
2026年车间数据里,一个典型中型工厂,批量零件加工节拍往往要求在几十秒到几分钟内完成一件。要做到这一点,不靠简单的“车铣”堆叠,而是靠工艺整合和自动化节拍设计。
3.精密、高端零件:工艺路线更像“手术”
一提到高精度,很多人脑子里浮现“高档五轴机床就行了”。现实有点不一样。真正的精密零件,工艺路线往往是:
- 稳定的毛坯(锻件、稳定化热处理、时效)
- 多次半精加工 + 消除应力
- 最终的精磨、超精加工、有时再来道抛光或珩磨
例如航空发动机涡轮盘或高精度主轴:
- 材料多为高温合金或高强合金钢
- 採用等温锻造或粉末冶金工艺成形毛坯
- CNC粗加工 → 半精加工 → 热处理 → 精加工 → 精磨/超精加工
- 关键尺寸全程在线检测或CMM抽检
2026年,在一些头部厂里,关键零件的尺寸控制已经不再依赖检验员“最后把关”,而是通过机床在线测量+系统补偿的闭环加工系统来保证,这背后其实是工艺、设备、测量一整套体系合起来的结果。
说了这么多,回到你可能最关心的问题:到底应该怎么选?在内部做方案、对外跟加工厂沟通时,我脑子里有三把“尺子”。
尺子一:精度和表面质量粗略地说:
- 普通车削/铣削:IT8~IT10,Ra 3.2~6.3 μm
- 精车、精铣:IT7~IT8,Ra 1.6~3.2 μm
- 铰孔、镗削:孔类IT6~IT7,Ra 0.8~1.6 μm
- 磨削:IT5~IT6,Ra 0.4~0.8 μm
- 超精加工、珩磨、抛光:精度和粗糙度进一步提升,用于轴承、液压缸等
如果图纸上给出的尺寸公差已经逼近IT6甚至更严,基本意味着要引入磨削、珩磨或类似的精加工工艺。
很多设计刚入行时喜欢在图上写特别紧的公差,结果工艺一算:要加几道精磨工序,成本直接翻倍。2026年不少企业都在推“合理公差设计”,就是让设计端意识到:每收紧0.01 mm,很可能带来一整条工艺路线的升级。
尺子二:材料和结构“友不友好”- 易切削钢、铝合金:常规车铣钻即可,刀具寿命长,生产节拍好看。
- 不锈钢、高温合金、钛合金:
- 对刀具、冷却、切削参数要求更高
- 在航空医疗领域,往往配合五轴CNC、专用刀具、甚至部分特种加工(比如钛合金的电火花)
- 高硬度材料(HRC 55以上):热处理后再切削会很痛苦,磨削+电火花变得非常常见。
结构上:
- 深孔、盲孔:
- 常规钻削可能会出现偏斜、排屑问题
- 需要深孔钻、枪钻或带高压冷却系统的专用工艺
- 细长轴:
- 易变形、振动,需要中心架、跟刀架、分段加工甚至无心磨
- 复杂型面:
- 五轴联动铣削或者3D打印+精加工是现在很常见的组合方案
尺子三:成本与交期这可能是老板最在意的一把尺子。
- 单件、小批:
- 优先考虑柔性、通用设备,减少夹具和模具投入
- 激光/水切 + 通用机床,是2026年很多中小厂的常规组合
- 中批、大批:
- 模具、专机、自动线价值凸显
- 工装夹具设计会成为工艺的关键部分,很多时候夹具成本远超眼前这批产品本身
- 超大批(像汽车零部件):
- 每节省1秒节拍,全年就是巨大的成本差
- 工艺开发阶段会非常“苛刻”地优化路径、刀具、装夹次数
在2026年的制造业统计中,一个典型零件的制造成本结构里,工艺路线和工装设计相关的部分往往占比超过30%。这也是为什么越来越多企业愿意重金请有经验的工艺工程师,而不再把“工艺”视作简单的开开刀路、写写程序。
站在我这个干了十几年的人视角,“机械加工工艺有哪些”这个问题,如果只停留在背诵名词,其实没什么用。对你真正有价值的是:
- 知道大类:车、铣、磨、钻、镗、冲、锻、齿轮加工、特种加工、增材制造
- 知道适用场景:
- 圆的、轴类 → 车削+磨削
- 平面、槽型 → 铣削
- 孔 → 钻+扩+铰+镗
- 高硬度、复杂型腔 → EDM、线切、电解、磨削
- 薄板、大批量 → 冲压
- 复杂轻量结构 → 3D打印+精加工
- 知道决策准绳:
- 精度要求到哪一档
- 材料是不是“难搞”
- 批量多大、交付节拍有多紧
- 公司或供应商现有设备条件
如果你是:
- 设计工程师:画图时,把公差、材料、工艺可行性想明白,会让你的项目顺很多。
- 采购或项目:看报价单、审工艺方案时,能听懂对方说的“车一刀、铣两面、磨配合面”,不至于被吓住或被糊弄。
- 正在转行或学习:与其硬背名词,不如拿几张真实的零件图纸,对照着问一句:“如果交给你,你会怎么加工?”
我在车间里最常说的一句话是:好零件是“选对工艺”的自然结果,而不是机床价格的结果。
如果你手上正好有一个搞不清该怎么加工的零件图,可以按文里的几把“尺子”先自己想一遍,再拿去和加工厂聊,你会发现对话的节奏完全不同,会更像两个“行内人”在对话,而不是单纯的“甲方问,乙方随便答”。
这也是我写下这篇文章的原因:让你不再只是问“机械加工工艺有哪些”,而是慢慢具备一句更有力量的话——这个零件,适合用什么样的工艺组合来做,才算稳、算值、算聪明。