我叫顾临川,干机械维修第12年,手上常年带着油味。很多人以为维修就是“坏了再修”,在现场这套思路往往很贵:贵在停机、贵在报废、贵在连带损伤,还贵在人心——产线一停,所有人都盯着你,时间像把扳手,越拧越紧。
这篇文章我想把话说直白点:机械维修的核心价值,不是把设备“救回来”,而是把故障的半径缩小,把停机的长度缩短。到2026年,制造业普遍把OEE(设备综合效率)当硬指标,停机每多一小时,损失早就不只是电费和工资。我的目标很明确:让你在同样的人手、同样的预算下,把“出故障—定位—处理—复机”的链条变短,少踩坑,少返工。
下面这些做法不玄学,来自产线、机加、包装、输送、空压站、注塑、泵房等最常见的场景。写给设备主管、维修班长、现场工程师,也写给想把维修从“救火”变成“掌控”的你。
很多故障在停机前就开始“打招呼”了:温升曲线变陡、振动谱多了侧频、油液颜色发暗、气动执行器动作慢半拍、伺服报警从偶发变成高频。问题是,现场太忙,人太少,报警太多,大家只会把注意力放在“停了没”。
我在厂里推过一个很笨但很有效的规则:把信号分成三类——“能继续跑”“跑着伤身”“再跑就出事”。不用讲得多精密,贴在设备旁边,班组能看懂就行。举个常见例子:减速机外壳温度在短时间内上升10℃以上,同时伴随尖锐啸叫,这种往往不是“缺油那么简单”,继续跑大概率把轴承、齿面一起带走。
2026年的设备监测越来越便宜。以国内常见的无线振动温度一体传感器为例,很多工厂已经能做到按点位部署,单点一年维护成本压到几百元级别(含电池与巡检人工摊销),它的意义不是让你“上数字化显得先进”,而是让异常出现的那一刻被看见,而不是等到停机才被迫看见。
机械维修最浪费时间的部分,经常不是拆装,而是定位。定位做错,越修越乱,螺丝拧得再漂亮也白搭。
我在现场常用“节奏定位法”:
- 先锁定能量路径:电、气、液、机械传动、控制信号,哪个环节在“断续”
- 再把症状从“整机”切到“部件”
- 最后才动手拆
很多人一上来就拆罩壳、卸联轴器,拆完发现是气源含水导致阀芯卡滞,或者是编码器松动引发的联锁停机,时间就这么被吞掉。
真实案例很典型:2026年初我在一条高速装盒线遇到“间歇性卡料停机”,产线说“链条跳齿”,维修说“凸轮磨损”。我没拆,先把停机前10秒的数据和相机画面对齐,发现每次停机前,真空发生器的压力波动都会多出一段“锯齿”。沿着气路追,最后定位到过滤器杯体裂纹,吸入微量空气导致真空不足。换件15分钟,停机从每天6-8次降到几乎不再发生。这里的关键不是我多聪明,而是我按节奏走,没有被“看起来像机械问题”的表象带跑。
不少工厂把维修变成“换件比赛”:电机疑似有问题,换;减速机有噪音,换;轴承一热,换。短期看起来效率高,长期会把备件库搞成黑洞,还会掩盖根因。
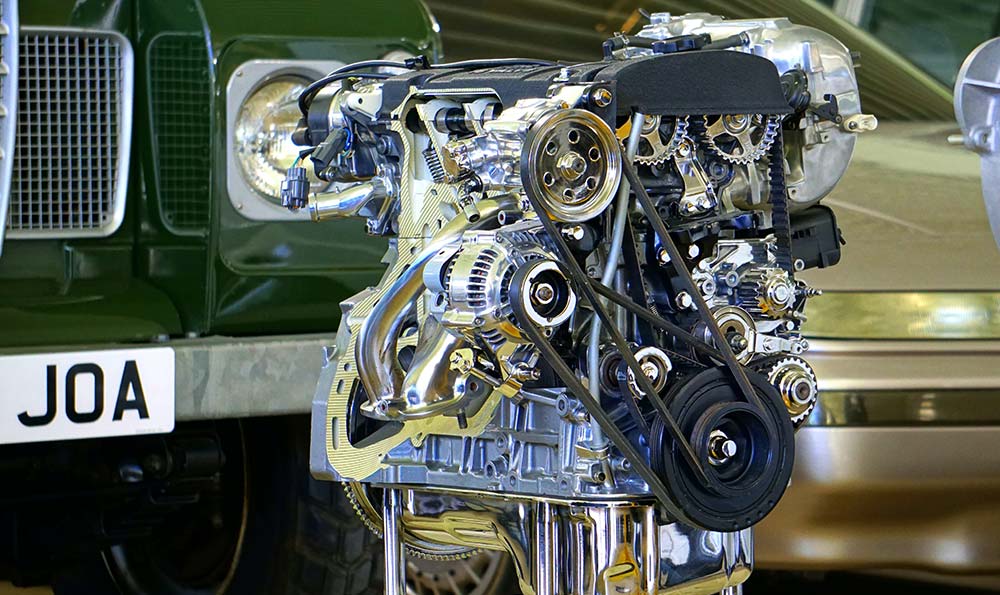
机械维修里有个残酷现实:同一个零件反复坏,往往不是零件的错。轴承频繁失效,最常见的不是“轴承质量差”,而是对中不良、润滑污染、预紧力不合适、装配敲击伤、密封失效进水、轴电流腐蚀。你换得越快,故障越快回来,而且回来得更凶。
我会建议你给“重复故障”设一个简单门槛:同点位同模式在30天内重复两次,就进入根因追踪。追踪不一定要做复杂报告,但要把四样东西留下来:损伤照片、装配/拆卸记录、润滑与污染证据、对中/间隙/紧固数据。这些东西比口头复盘更可靠。人会忘,照片和数据不会。
机械维修的世界里,润滑像呼吸,没人夸你呼吸得好,但你一喘不上气就完了。
我见过太多“油脂打得很勤快”的设备照样报废,原因很直白:
- 脂加多了,滚动体搅拌发热,温度上去,润滑反而变差
- 脂加错了,稠化剂不兼容,油脂皂化分离
- 油脂被污染,粉尘、冷却液、清洗剂混进去,磨粒磨损加速
- 没有把旧脂排出去,新的再好也救不了脏的接触面
到2026年,很多企业把油液检测当成“高端玩法”,其实它非常务实。举个行业里常用的指标:ISO 4406清洁度等级、含水量(ppm)、黏度变化、铁谱磨粒。你不需要把全厂都做起来,抓住关键设备就行:主轴、关键减速机、液压站、空压机。我做过的一个小改动很有效:把“加脂周期”从“按天”改成“按温升与运行小时”,再配合简单的超声波加脂枪控制量,轴承温度波动明显变平,过热停机少了一大截。润滑不是勤快,是精准。
机械维修里有些活看起来枯燥,但它们决定你修完能跑多久:对中、紧固、间隙。
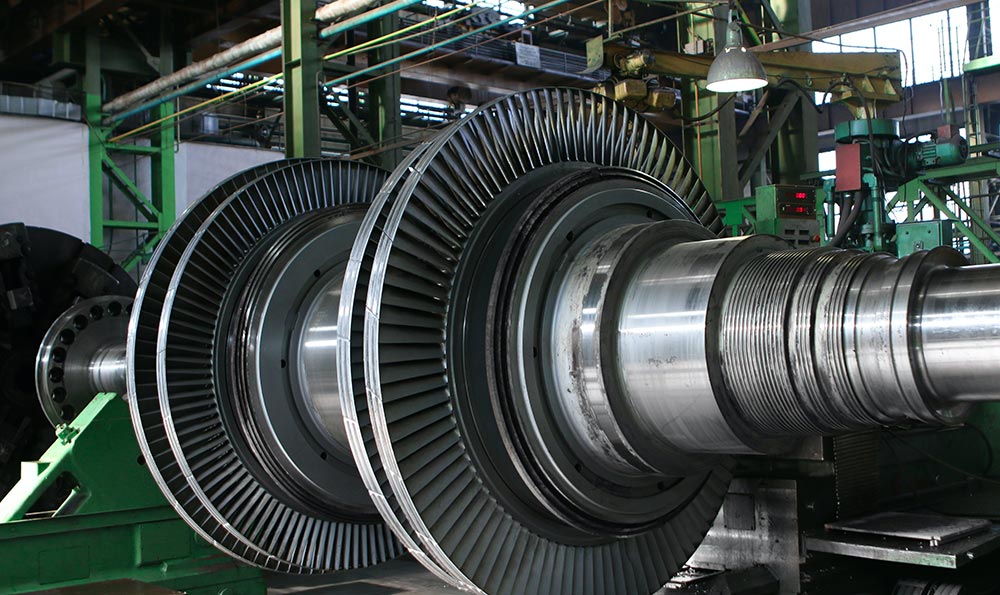
联轴器对中偏差大,最直接的后果不是“抖一下”,而是轴承寿命成倍缩短。紧固扭矩不一致,轻则松动异响,重则断螺栓、壳体开裂。间隙调得靠感觉,齿轮啮合温升、噪声、点蚀都会来得很快。
我在现场常跟新人说一句话:仪表不是为了显得专业,是为了让争论结束。激光对中仪、扭矩扳手、塞尺、百分表,这些都不贵,但它们能把“我觉得差不多”变成“数据说可以”。当产线追着你问“能不能再撑两周”,你有数据就能做判断,没数据就只能赌。
机械维修讲效率,但效率不该靠冒险换来。尤其是带储能的系统:气动、液压、弹簧机构、悬挂负载、重力回落。很多事故并不是“不知道危险”,而是太熟悉现场,手就快了半步。
我的习惯是把每台关键设备的“危险动作”写成三行短句,贴在设备门内侧:
- 能量隔离点在哪里(电源、气源、液压回路)
- 释放残压的具体阀门/步骤
- 复位前的确认动作(护罩、联锁、点动方向)这不是形式主义,是真正能救命的“现场说明书”。维修时的紧张感,常常让人忽略最简单的确认。
你会发现,优秀的机械维修团队不靠“某个大神坐镇”,而靠方法可复制:谁上都能按同一套节奏定位,按同一套标准装配,按同一套记录追因。
我在班组里最常推动的三件事,做起来不难,效果却很长尾:
- 故障卡片:一张A4解决一个问题,写清症状、原因、处理、复发预防、需要的备件与工具
- 停机排行榜:每周只盯前三名,盯到它掉下去为止
- 备件“真库存”:账上有不等于仓里有,仓里有不等于能用,能用不等于匹配最新改型
2026年很多工厂在推精益、TPM、数字化维护,这些名词都好听,但落到机械维修,最能见效的仍是这些朴素动作:把经验沉下来,让新人少走弯路,让老手不被反复打断,让每一次停机都变成下一次不停机的筹码。
我不敢承诺你用了这些方法停机就会“消失”,设备是会老的,材料会疲劳,工况会波动。但我可以很肯定地说:当你的机械维修开始围绕“信号—节奏—根因—标准化”运转,停机时间往往会肉眼可见地缩短,返工会少,备件会省,产线对你的信任也会回来。
如果你愿意,把你最头疼的设备类型(输送线、减速机、液压站、伺服机构、空压系统等)和一个典型故障描述给我,我可以按现场语言帮你把“定位节奏”和“根因清单”写成能直接贴在设备旁的版本。