我是工业制造顾问凌川,过去12年,一直在做一件看上去有点枯燥的事:盯“机械加工的工艺流程”。

很多人问我:“工艺流程不就是车、铣、钻、磨那一套吗?真有那么玄乎?”说句负责任的话,在当下制造业卷到极致的环境里,谁能把机械加工的工艺流程“吃透”“走顺”,往往直接决定了:交期能不能守住,良品率能不能上95%,成本压不压得下来,技改和自动化还能不能继续玩下去。
这篇文章,我想从一个在车间里被机床噪声“包围”过很多年的从业者视角,把机械加工的工艺流程拆给你看:它到底包含什么、哪些环节最容易“坑”、2026年一线工厂真实在用的做法,大概长什么样。
如果你是设备供应商负责人、工艺工程师、精密零件加工老板,或者只是单纯想弄明白“这东西为什么这么贵还得等”,我希望读完后,你能对“机械加工的工艺流程”有种:哦,原来问题在这里的那种豁然感。
在外人眼里,机械加工就像从一块钢板开始“动刀”,在我们内部,真正的起点其实是那张工艺文件——很多厂叫工艺卡、工艺规程,也有人叫工艺流程单。
我的日常工作,很多时间都花在这几件事上:
- 和设计工程师确认零件图纸:尺寸精度、公差带、粗糙度、热处理要求
- 拿到材料、批量、交期、设备清单等基础信息
- 在电脑前画一个看上去很简单的流程:毛坯准备 → 粗加工 → 半精加工 → 热处理 → 精加工 → 检测 → 清洗防锈 → 入库
听上去像流水线,其实每个箭头背后的选择,都在影响钱和风险。
举个真实的项目:2026年2月,我在苏州跟一家给新能源设备做核心零件的企业对接,他们有个φ180的高强度钢轴,原来良品率稳定在92%左右,一遇到订单放量就掉到88%。我去看了他们的工艺流程:
- 材料预处理略过,只做简单退火
- 粗车 → 半精车 → 调质热处理 → 精车 → 磨外圆 → 检测
看似没问题,但在调质前的加工余量、热处理变形预测、安全余量,几乎全凭老师傅经验。结果就是:一旦来料批次波动,热处理后变形超过预期,后续磨削就得“硬抠”,轻则加工时间爆炸,重则直接报废。
我们做的调整很朴素:增加前置预处理和中间校直工序,重新计算热处理前的余量,并把关键尺寸的“粗基准”和“精基准”分开设计。调整后,3个月数据统计下来,良品率回到95%以上,单件平均加工时间缩短约11%。
当你问“机械加工的工艺流程到底是啥”的时候,我心里想到的画面,不是车床,而是那张被划了无数圈圈箭头、不断改版的工艺卡片。真正的门道,其实从这里就开始分出层次。
很多资料会列一条标准工艺流程,我想用我自己平时给新人讲课时的一种方式,把它拆得更“接地气”一点。
以常见的机械零件为例,一般会经历这些阶段(不同产品组合不一样,但逻辑接近):
- 毛坯阶段:锻造、铸造、焊接件、板材下料等
- 准备阶段:预处理(正火、退火)、预校直、划线、粗基准加工
- 粗加工:车、铣、刨、钻、镗、冲等,把大部分多余材料去掉
- 半精加工:逐步靠近尺寸,有意识地为精加工“留路”
- 热处理:调质、淬火、渗碳、氮化等
- 精加工:磨削、精镗、珩磨、抛光,甚至超精加工
- 检测与装配前处理:全检或抽检、无损探伤、清洗、防锈、防护包装
听着像流水账,但在工厂现场,每一个阶段都在做“路由选择”。
比如粗加工阶段,我会特别注意这几个问题:
哪一面先加工,先谁后谁?一个很典型的思路:先粗加工出一个稳定的定位基准面,让后续所有工序都“认它”当基准,这样尺寸链才不会乱跑。
加工余量留多少合适?如果你看到图纸标注粗糙度Ra1.6、Ra0.8甚至更精细,那意味着精加工工序会多道,粗加工时就不能贪快留太少余量,不然后面没法修形。2026年不少数字化工厂,会直接用软件根据材料、热处理方式、设备能力,给出推荐余量区间,而不是凭感觉。
工序能否合并?现在很多生产线会把车削、铣削、钻孔集合在一台复合加工中心上完成,比如车铣复合机。合并工序能减少装夹次数,对提升尺寸一致性特别有用,只是对编程和工装要求更高。
你可以把工艺流程理解成一条“路线图”:车间里每一个零件,从进门那一刻起,就沿着这条路线往前走。路线规划得合理,它大概率安安全全变成合格品;路线规划得粗糙,它就极有可能在某个拐弯处“翻车”。
讲流程,很难绕开“问题”。我经常被叫去做的是“工艺诊断”,说得直白一点,就是帮别人找坑。
在2026年这一两年的项目里,我碰到的问题高度集中在几个环节,你可能会有点共鸣:
1.材料与预处理被“轻描淡写”
不少中小工厂的工艺流程单里,对材料预处理只有一句话:“来料检验合格”。但我在现场看过的数据,只要把材料预处理和来料批次管理做细,后续问题能少出一大截。
比如某家做高精度导轨的企业,2026年做过一轮数据统计:对同一型号导轨,当批次材料做了规范化预处理(包含超声探伤+退火+时效处理),后续由于材料内应力导致的变形超差率低到约0.7%;而只做简单来料硬度检验的批次,超差率在2.8%左右波动。
差距看着没那么吓人,但在年产量几十万件的体量下,浪费和返工费用足以吃掉一部分利润。
所以在工艺流程设计时,我现在习惯强制加入一块“材料阶段流程”:不只是写“检验”,而是明确:
- 是否需要预处理
- 使用什么标准(比如GB/T相关标准)
- 需要记录哪些数据(硬度区间、探伤比例等)
这种“啰嗦”,其实是在替后面的每一道工序兜底。
2.工序顺序里藏着“习惯的惯性”
有些流程不是错,是太传统。
去年去一个老牌汽配厂,他们的壳体件流程基本延续了十几年:粗加工 → 热处理 → 精加工 → 清洗 → 检测。从历史经验看没问题,但他们新接的客户要求更高的尺寸稳定性和清洁度,还要给出全过程数据记录。
我们重新审视现场后,把流程改成了:
- 粗加工 → 半精加工 → 应力消除处理 → 精加工 → 超声清洗 → 在线检测 → 终检
多了几道“看上去费事”的环节,比如半精加工后的应力消除、在线检测。不过调整半年后,他们测得该类壳体件的返修率从原本的6%~7%降到了约3%左右。更关键的是,过程数据足够完整,客户在后续招标中直接把这家工厂列为优先供应商。
我那时跟工艺团队说的一句话是:有些流程,是值得为“未来的订单”提前埋点的。
3.基准混乱,是最容易被忽略的“隐形杀手”
只要看到某条加工线长年困在90%上下的合格率,我习惯性会去问一个问题:你们的基准,是谁说了算?
在机械加工工艺里,有两个词特别关键:设计基准、工艺基准。设计基准是图纸上那条线、那个孔;工艺基准是你在机床上怎么装夹、以哪一面当“零”。这两者不统一,或者在不同工序里频繁变来变去,尺寸链就会乱掉。
在2026年的很多智能工厂里,已经开始用数字化工艺规划软件,把“基准选择”前置到工艺设计阶段,用可视化仿真方式看每一道工序对基准的影响。我在深圳一个智能制造园区里看到的做法是:新项目立项时,工艺工程师必须给出“基准传递关系图”,没有这张图,工艺流程不允许下发。听上去有点形式主义,可一两年下来,他们的首件通过率和尺寸稳定性都明显提升。
某种程度上,你可以把“基准”理解为一条隐形的时间线:每道工序都在这条时间线上做标记,如果标记乱掉,后面的所有努力都得打折扣。
你如果只看教材,很容易以为工艺流程还是那些老套路。但在我这两年的项目感受里,变化其实挺剧烈的。
数据和软件,成了“隐形工艺员”以前工艺流程怎么定?开会、画表格、老工程师拍板。
现在越来越多的工厂,在用数字化工艺规划系统、MES、甚至带AI算法的排产工具,把“工艺流程”做成一套可以持续迭代的模型。
我在2026年年初协作的一家精密零部件工厂,他们给一条自动化产线做的流程调整就很典型:
- 先把过去两年该类零件的生产数据全部导入系统:包括设备状态、刀具寿命、次品原因、加工时间、环境温湿度等等
- 系统分析后给出建议:某道精加工工序的刀具寿命利用率过低,某个检测工序位置可以前移,某2道工序合并后有机会释放出一台设备。
- 他们试验性地调整一部分工艺流程,结果新流程下,该产线整体OEE提升了约6个百分点。
你可以说,工艺员多了一个“数据合伙人”。但根上来说,工艺流程还是要人来拍板,只不过人不再单纯凭经验,而是会参考趋势和概率。
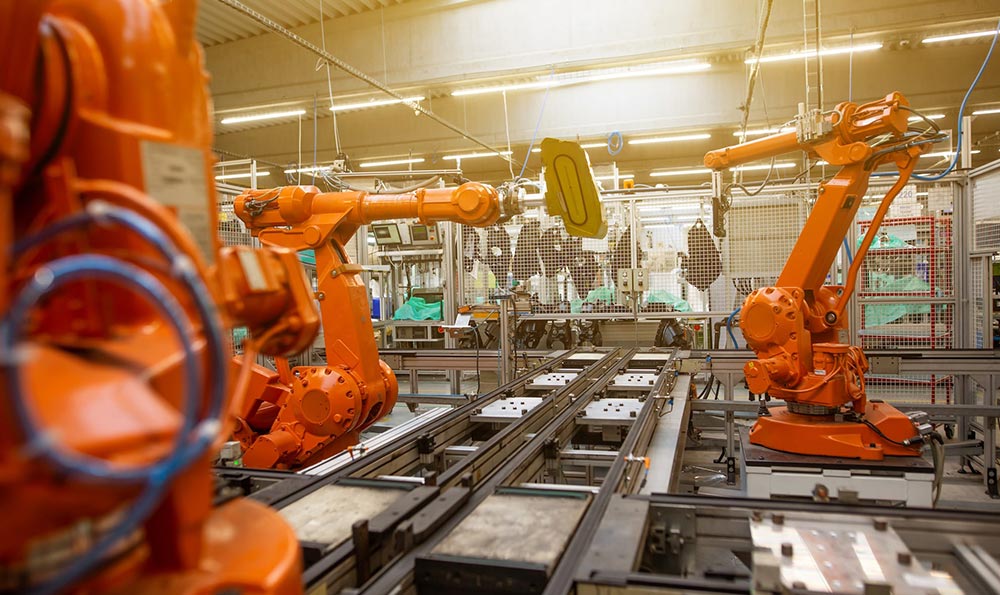
自动化、柔性化,对流程的要求更“苛刻”自动线、机器人上下料、柔性生产单元这些词,2026年在制造业圈已经不算新鲜。它们带来一个直接影响:工艺流程必须更清晰、更标准化。
机器人可不会像老师傅那样临场“机灵一把”,装夹时手动修正一下;自动上下料和在线检测的流程,一旦写错逻辑,批量给你做错。
我在为一家做高端机床床身的企业做工艺优化时,他们准备引入一条柔性生产线来应对多品种小批量订单。上自动线前,我们不得不把原来那些“靠师傅经验兜底”的步骤,全部拆解成可被系统识别的工艺流程节点:
- 哪些环节可以共用工装
- 哪些尺寸必须在线检测,哪些可以离线
- 刀具补偿由谁触发,由谁审核
- 工艺变更如何在线同步给操作人员
你会发现,机械加工的工艺流程在自动化时代,不再只是一份纸,而更像一套“协议”:机器、人、系统,都要遵守它。
写到这里,我更想把话说给那些正在为产能、良率苦恼的人听。很多人咨询我时的问题,大多落在一个点:“我知道工艺流程重要,可到底该怎么下手优化?”
我自己的做法,有几条经验,可能会对你有点用:
先把“真实流程”画出来,而不是“理想流程”我会让工艺员、班组长、机床操作员一起,在白板上把当前真实发生的流程画出来:哪些环节是台账里没写但大家默认在做的?哪些检测是为了“心里踏实”多加的?只有把真实的流程暴露出来,才谈得上优化。
用数据给流程分优先级与其一口气重写全部工艺,倒不如先盯住那20%带来80%问题的节点。在2026年的大部分现场,我会建议先埋点统计:
- 返修率最高的工序
- 加工时间浮动最大的工序
- 次品原因中排前两位的环节再从这些点往回追工艺流程,会更有针对性。
把“基准”和“余量”当成单独课题来做很多流程上的麻烦,归根结底就是基准不稳、余量不合理。这些问题单靠口头沟通解决不了,必须形成一套公司内部统一的“基准和余量原则”,写进工艺设计规范里。
给工艺流程预留迭代空间工艺流程不是一锤子买卖,尤其在订单多变、产品快速更新的现在。我倾向于把流程设计成“可选支路”的结构:在满足某些条件时可以走短流程,在风险较高时走“加保险”的长流程。再配合定期复盘,把多余的支路精简掉,把高效的路线沉淀成标准。
说白了,工艺流程这件事,很少有一蹴而就的“完美版”。更常见的是,一版一版往前挪,每一次优化,都在往“更稳一点、更省一点”的方向走。
身边做工艺的朋友,有些会苦笑:“我们这行,干好了没人看见,干砸了全车间都知道。”我挺理解这种心情。
在2026年的制造现场,大家都在谈数字化、智能化、低碳化,很容易忽略掉那张看上去平平无奇、只有箭头和说明的“机械加工的工艺流程”。但就是这些箭头,决定了一块钢会走向何方:是安静地在客户设备里稳定运行十年,还是在某个误差累积的节点悄悄失控。
如果你正在为良品率烦恼、为交期紧张焦头烂额,或者计划上自动线、做柔性化升级,我真心建议:在砸钱买新设备、上新系统之前,先花一段时间,把自己的机械加工工艺流程完整摊开来,冷静地审视一遍。
你会发现,那些看似“老生常谈”的步骤里,藏着的是一家工厂真正的底气。而当你愿意认真对待“机械加工的工艺流程”,也就迈出了让产品更稳定、成本更可控、团队更有底气的那一步。