我叫陆景川,是一家制造企业的外部流程顾问,过去十多年专门替工厂和品牌方“挑钉子”——翻图纸、跑车间、盯交期,尤其常被叫去解决一个老大难:精密钣金加工总是和预想的差一截。
如果你点进这篇文章,大概率也在被类似的问题折磨:结构件怎么都装不顺、尺寸公差老是飘、报价一问一头雾水,换了几家供应商,质量要么不稳,要么交期乱成一锅粥。
我想做的很简单:把我踩过的坑、看过的典型项目,用人话讲清楚,让你在做钣金件的时候,少走弯路,多算明白。不讲空话,也不讲传奇故事,都是落在图纸、工艺和沟通上的东西。
我会围绕三个你最可能关心的问题展开:
- 怎么判断一家精密钣金加工厂到底靠不靠谱?
- 为什么同一张图,不同工厂给出的报价差那么多?
- 设计阶段能做什么,让后面的制造和装配更省心?
不用一次性全只要看完能在下一次打样或询价时,心里多几根“标尺”,这篇文章就值了。
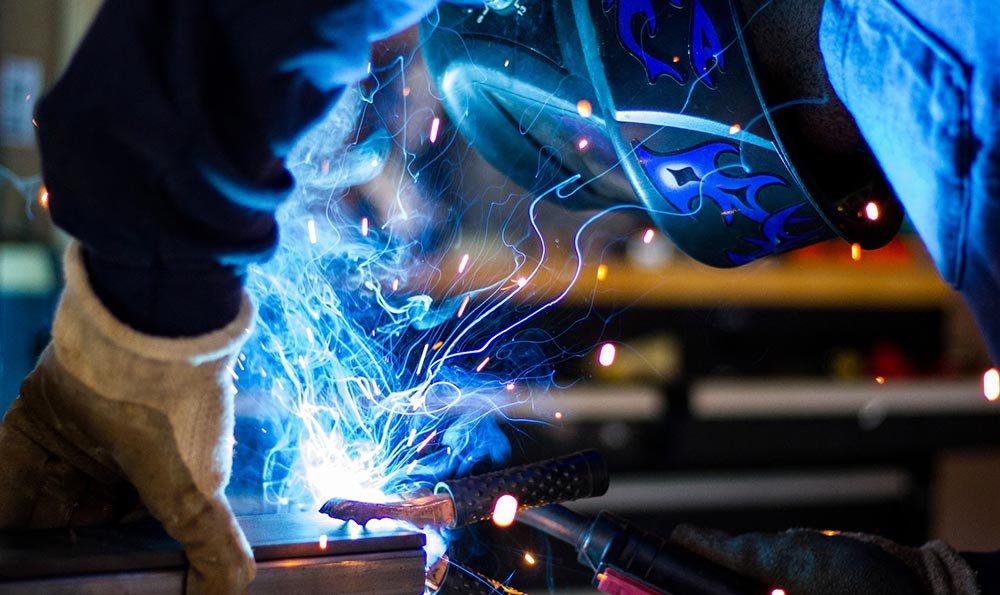
我常陪一些品牌方去看供应商。老板一走进车间,看见激光切割机闪着光、焊花四处飞,就开始有点放心了。其实在精密钣金加工里,这些都只是“门面”,真正决定品质的,是你不太容易注意到的细节。
我会先看四件事,这四件事基本能判断这家工厂是不是适合做精密两字,而不是只会粗加工。
一是尺寸一致性,而不是单件有多漂亮。
二是折弯和焊接后的“变形控制”。精密钣金很多问题,不在切割,而在后续折弯、焊接。一家真正懂精密的工厂,折弯区附近会考虑材料回弹,模具选择会有记录;焊接后会有矫正工位,治具也不是随便焊几根方管凑合。你去看车间,如果治具都做得很粗糙,没有定位面、也没有编号,基本可以判断:他们更多靠师傅经验,而不是数据和方法。
三是质检是“走流程”,还是能拦货。很多工厂都有检验表格,但真正关键的是:检验员有没有权利说“不”。我见过一家做医疗设备外壳的工厂,检验员拒收了整批上千件的钣金件,因为一个看起来很轻微的面凹影响喷涂效果,最终客户也证实要换货。这样的工厂,短期合作可能感觉“挑剔”,但长远来看,它帮你挡住很多潜在投诉。
四是工艺工程师能不能听懂你的“业务语言”。你说:“这块是和导轨配合的,滑动要顺。”一个好的工艺工程师,能立刻反应:这条边的平直度和垂直度不能放松,折弯模具要选好,焊接要避开这条线,后面压铆件的定位要加基准。如果对方只跟你说:“这个不好做,要么放宽点公差?”那你就要小心了。精密钣金不是“能做出来就行”,是要理解你整机或者整套结构的功能,再来谈工艺。
在选择加工厂的时候,比起问“有没有大设备”,不妨多问几句:
- 做过哪些行业的精密钣金(比如医疗、通讯、新能源设备等)
- 有没有类似你现在这类结构的经验
- 能不能给你看一两份以往的检验记录和改进记录
能拿得出来的,一般不会太差。
精密钣金加工的报价,是我这几年被问得最多的一个话题。特别是一些做品牌设备的客户常常抱怨:“图纸一样,有的报价差一倍,你说我该相信谁?”
我先把一个真实的案例摆在桌上。
客户是一家做工业控制柜的公司,要做一批机柜内部的精密支架,结构并不复杂,但对孔位尺寸和垂直度要求比较高,因为后续要装导轨和滑块。他们问了三家供应商:
- A厂:单价 128 元
- B厂:单价 86 元
- C厂:单价 59 元
客户一开始倾向于选中间价,说“看起来比较合理”。结果试产后,导轨装配一直不顺,返工了一批又一批,综合算下来综合成本比选最贵的还高。
我帮他们把三家的报价拆开看了一圈,大概有这么几个关键差异点。
1)有人认真算过工时,有人只看材料
好一点的报价单,会把这个零件拆成几块:
- 材料(厚度、展开面积、损耗)
- 工序(激光/冲压、折弯、焊接、打磨、喷涂)
- 治具/样板(摊入单价)
- 表面处理(喷粉、电镀、拉丝等)
- 检验和包装(有些精密件包装成本不低)
便宜那家,只报了“材料+工序”,治具摊销直接忽略,折弯和焊接的难度也算得很粗,先拿低价抢单,生产时再用各种理由解释“实际难度比预期大”。结果是:不是你多付隐藏成本,就是交期和质量不可控。
2)有人考虑良品率,有人假设100%完美
精密钣金加工,特别是结构复杂、尺寸要求紧的零件,良品率很难是100%。我在一些工厂看过他们内部的数据,复杂件刚量产时,良品率能到95%就算不错了,有的产品初期甚至只有 85%–90%。报价时,负责任的工厂会把预估良品率算进去,因为他们知道:要达到你的要求,需要多准备一点毛坯、多做几道检验。报价特别低的那一档,往往心里压根没算良品率,真正开工后,要么偷工减料求“能用就行”,要么用返工和延期慢慢拖。
3)批量对单价的影响,比你想象中大得多
我见过公司拿几十件的试产订单,想要千件规模的单价;也见过工厂把本来属于“小批量试制”的活,当成“大批量生产”来压价,两边最后都不太开心。精密钣金尤其如此:治具开发、首件确认、工艺优化,其实是固定成本。量小的时候,摊到每件上就会显得偏贵。如果你心里有长期的产品规划,可以和工厂坦白未来可能的年用量,让他们在首批试制时就合理安排治具和工艺路线,别让对方总以为你只是打一枪就跑。
我个人比较推荐的做法是:
- 先找两到三家看得顺眼的工厂,出小批量的试制报价
- 不要一味压价,重点问“为什么这么报价,你觉得哪里难?”
- 能讲清楚困难点和风险点的供应商,通常更值得长期合作
价格是重要,但在精密钣金这类细水长流的合作里,稳定比便宜更值钱。
站在顾问的角度,我常站在设计和加工的中间,听双方互相吐槽:
- 加工厂说:设计不考虑工艺,乱画,没法做;
- 设计说:加工厂太“菜”,图纸照做就怎么这么多问题。
其实很多精密钣金的坑,在设计阶段稍微绕一下路,就能避开。我遇到过的几个高频问题,你可以对照看看自己是不是也踩过。
(1)把“严控尺寸”用在该用的地方
有一次,我审一套钣金图,整个外壳上标了十多个 ±0.1mm 的尺寸,甚至有两三个想往 ±0.05mm 靠。但是实际整机装配中,真正敏感的也就两三处:导轨安装面、与塑胶件过渡的那条边、和主框架定位的几个孔。我和设计师聊了一圈,把多数尺寸放宽到 ±0.2mm、±0.3mm,把真正关键的地方保留严控公差。结果是:
- 工厂加工难度明显降低
- 变形控制更好做
- 报价反而降了十几个百分点
对精密钣金来说,精度是用在刀刃上的。如果你把每个尺寸都“拉满”,工厂要么报高价,要么做得战战兢兢,还不一定稳定。
(2)减少“鸡肋结构”,让钣金回归简单
很多外观工程师喜欢加一些“装饰性折边”或者造型线,视觉上是好看了,但加工过程却麻烦遍地开花:多几道折弯,多挺模具,多几次定位,变形风险直线上升。我见过一台设备的控制面板,前期因为造型过于复杂,加工不良率接近 20%。后来设计师痛下决心,简化了两个折边、调整了几个倒角和开孔位置,外观几乎不变,良品率直接上升到 96%。精密钣金不是不能精致,而是要在“好看”和“好做”之间找到平衡点。你可以把模型打印出来,拿在手上感受一下,哪一个折边是真有价值,哪一个只是为了“看上去很专业”。
(3)早点让工艺工程师介入,不要画完再丢过去
我参与的项目里,只要是在设计中期就开始让工艺工程师看图的,后期返工都少得多。有经验的工艺工程师,会帮你提前发现:
- 哪些孔位太靠边,冲压时容易变形
- 哪些焊缝位置不利于矫正
- 哪个结构可以通过更简单的折弯或拼接实现
- 哪些地方需要加加强筋或定位孔
你不一定非要去请一个全职的工艺工程师,让加工厂的主工艺提前看一眼你的设计稿,就是很好的开始。很多供应商愿意做这件事,因为他们知道:设计改好一点,生产起来自己也更轻松。
说到这里,我其实想表达一个可能有点“感性”的观点:只用一两次合作,很难把精密钣金这件事做好。
做顾问这么多年,我见过最舒服的合作关系,大概都有几个共同特征:
- 双方都清楚,这是个长期项目,不是一单买卖
- 设计愿意听一点工艺建议,工厂愿意在打样阶段多投入一些时间
- 出问题时,两边先追原因,再谈责任和费用
有一位客户在做一款医疗检测设备的机箱外壳,从样件到量产前后折腾了半年多。期间换了两版设计,调整过三次工艺路线,治具也重做了一套。它最终选定的那家钣金厂,其实一开始报价不算最低,中间也出现过变形、色差的问题,但对方每一次都会把测量数据发过来,把改进思路讲清楚。量产一年后,这个项目的退货率不到 0.5%,客户开发新产品时,自然也第一时间拉上了这家工厂。你说这是不是靠运气?我更愿意把它看作一种彼此把对方当“伙伴”而不是“对手”的结果。
精密钣金加工本身就是一个充满细节的系统工程:
- 设计的取舍
- 工艺的选择
- 设备和治具的匹配
- 操作员的经验
- 质检标准的执行
任何一个环节偷懒,问题都会以各种形式在后面翻倍出现。
如果你现在正准备选一家精密钣金加工厂,或者正被各种问题困扰,不妨从这几个小动作开始:
- 下一次去工厂,不只看设备,也看看治具和检验记录
- 报价拿到手,不急着问“能不能再便宜点”,先问“这个结构你觉得哪里有风险?”
- 在设计阶段,挑关键尺寸,别把所有尺寸都绑得死死的
- 试着固定两三家长期合作的工厂,让他们更了解你的产品和习惯
我这几年最大的感受是:精密钣金看起来是冷冰冰的金属,背后其实全是人的沟通、习惯和选择。你愿意多说一句、多听一句,产品质量和成本,往往就能朝着更好的方向,悄悄挪上一大步。