我叫程砚,一名在汽车冲压车间摸爬滚打了十年的制造工程师。和液压机打交道的时间久了,会有一种很直观的感觉:谁真正弄懂了液压机的工作原理,谁在现场就更有底气——敢调参数,也敢对设备说“不对劲”。
很多同行会说:“反正能顶下来、能压成型就行,原理太抽象。”
这不是教科书版本的原理解析,而是以解决实际问题为导向:看完之后,你至少能搞明白三件事:
- 液压机内部到底在“怎么想、怎么动”;
- 常见异常(压力、速度、温升)的根源藏在哪些环节;
- 怎么用理解原理的方式,避免设备被“野蛮使用”。
液压机听上去很硬核,其实内核就一句话:用油把你的力气放大,再精准地送到需要压的地方。
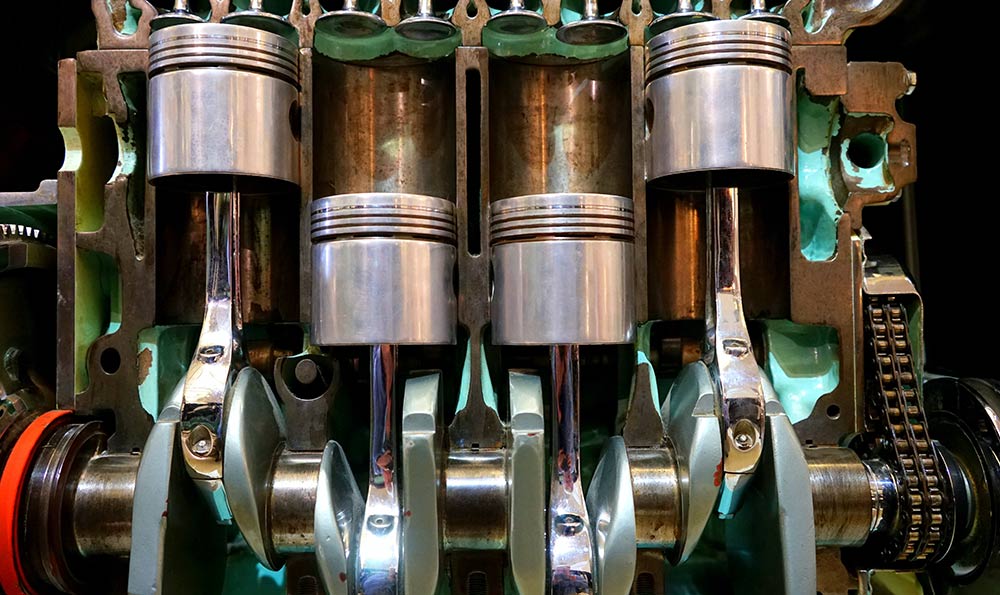
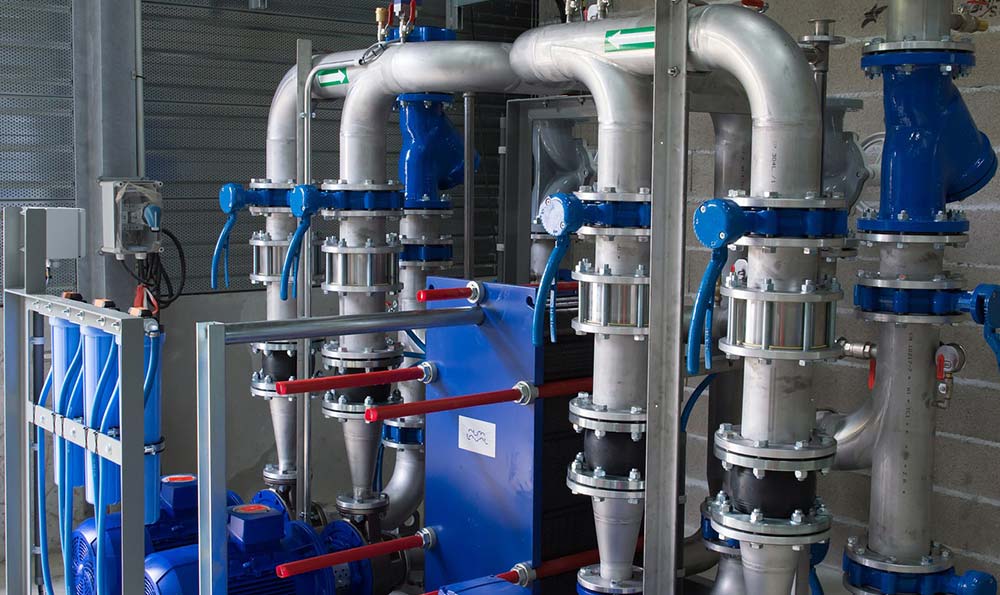
一般中大型液压机(比如汽车覆盖件冲压、粉末成型、金属挤压等)核心链路可以简单理解为:
- 电机驱动油泵
- 油泵把液压油加压
- 高压油通过阀组流向油缸
- 油缸里的活塞在压力作用下运动
- 活塞连着滑块,滑块把力传给模具和工件
这一串动作背后,只有一个原理在支撑:帕斯卡定律。用大白话说就是:密闭液体里施加的压力,会均匀传递到各个方向。
你在一个小面积的地方给油施加压力,它就能在另一个大面积的地方释放出更大的总力。就像手指按注射器,手指力气不大,但注射器前端却能顶得住你肌肉的阻力一样。
对于车间里的你我,这个原理落到实处,就是两个问题:
- 压力从哪来?
- 力气到底怎么被放大、怎么被“用到刀刃上”?
压力来自油泵和系统设定的压力阀,力气放大依靠的是油缸的有效受压面积。力 P 一定时,F = P × A,油缸直径变大,A 变大,你得到的总吨位就上来了。
很多人调机时只盯着“60 吨、100 吨”,忽略了背后是“压力 × 面积”的组合,一旦换油缸、改动作行程,整个力学状态就不一样,这也是有些旧线改造之后问题不断的根源。
一台液压机的一个完整工作循环,大致会有这些阶段:空行程下行 → 压制成形 → 保压 → 回程。看似简单,但每一步都被“设计过心眼”的。
1.空行程:看起来在“闲跑”,其实在节约时间和油
工作台上没有接触工件前,叫空行程。这个阶段,我们希望的是:速度越快越好,但没必要太大的压力。
所以很多液压机会设置:
- 低压大流量快速下行(用高流量油路)
- 接近工件一定高度时,通过行程开关或位置检测切换到高压小流量
在 2026 年不少新线配套的智能液压系统里,空行程速度已经能做到 300mm/s 左右,高于传统老设备的 150~200mm/s,这对一个班次的产能影响非常直接。
如果你发现:
- 空行程速度无缘无故变慢
- 没碰工件油泵却频繁“喘气”一般可以往这几块排查:
- 阀开度不到位
- 油温过高导致油黏度下降、泄漏变大
- 油泵磨损内部泄漏
这些问题不懂原理的人,往往只会说“液压机又老了”;弄清工作阶段的人,会很快定位“这是在快下行段就开始虚掉,十有八九是泄漏或者阀卡滞。”
2.压制成形:所有力气都在这一瞬间用出来
滑块接触到工件、模具开始受力时,系统进入压制阶段。此时系统会切换到:高压小流量。
- 压力由溢流阀/比例压力阀限制
- 流量由节流阀或比例流量阀调整
- 油缸有效面积 × 系统压力 = 你看到的“多少吨”
一台标称 1000 吨的液压机,如果主缸直径约 900mm,有效面积大约 0.64㎡,系统工作压力在 16MPa 左右,力就是:16MPa × 0.64㎡ ≈ 1024kN ≈ 1024 吨
你会发现一个有意思的现象:
- 同样是“1000 吨”,有的厂把系统压力设得高,油缸稍小;
- 有的厂用大缸体,系统压力设低些。
工作感觉完全不一样。高压力系统对密封、油品洁净度、管路质量更敏感,低压力大缸体系统则对钢结构和占地提出要求。
理解这一层,对你选设备、验收设备很有帮助:
- 看吨位不够,看系统压力,再看油缸有效面积;
- 出现“压不透”“压不实”,不仅检查模具,也要看系统是否真的达到设定压力。
2026 年不少欧洲和国内头部设备供应商,会将系统压力监测数据接入 MES 或设备云平台,用来做:
- 压制过程的压力曲线监控
- 批量质量判断(压力曲线偏差预警)
你如果懂原理,就能看懂这些曲线,而不是只会说“图好花”。
3.保压:看似静止,其实在“跟泄漏赛跑”
很多工艺需要保压,比如:
- 粉末冶金成型
- 橡胶、复合材料模压
- 某些塑性成形的定型阶段
保压阶段的本质,就是维持油缸内的压力在一个稳定区间。麻烦在于:泄漏永远存在。
泄漏有两种:
- 外泄漏:油从接头、管路、密封件处漏到外部
- 内泄漏:油从高压腔漏到低压腔,但你看不到
保压不稳、压力缓慢下降,十有八九是内泄漏。一般检查路径:
- 看保压时间与工艺要求是否匹配(2026 年不少粉末件工艺对保压时间精确到 0.1s)
- 看压力曲线是否有明显“缓坡下滑”
- 查主缸密封、控制阀芯磨损情况
有些现场为了“解决”压力掉得快,简单粗暴地把系统压力调高一点,用更大的力去“顶”。短期看产品合格,长期看:
- 能耗增加,油温上升
- 密封老化加速,管路长期承压更接近极限
- 成形质量不稳定,模具受力超设计值
懂原理之后,你会更谨慎地去解决问题,而不是“多给点压力试一试”这一招走天下。
4.回程:很多人不当回事的“返程路”
回程很多人只关心一个字:快。但从原理角度看,这一段既有安全风险,也会暴露设备的“老态”:
- 回程抖动,大多与油内混入空气有关(吸空、过滤不良导致)
- 回程无力、速度慢,往往与回油路阻力过大、阀开启不充分、油液污染有关
- 回程中途停滞,除了控制逻辑问题,还要怀疑阀卡死
2026 年一些智能液压系统开始在回程检测中加入“状态诊断”,例如:
- 用位移传感器 + 压力传感器监测回程阻力异常
- 一旦某段行程阻力异常增大,自动提示“可能有机械卡阻”
你如果理解回程阶段的油路是怎么切换、油从哪来往哪去,就能在异常出现时,快速判断是机械问题还是液压回路问题,维修沟通效率会高很多。
在车间里,液压机故障经常被形容成“神神叨叨”:
- “昨天好好的,今天突然就不行了”
- “换了油以后就怪怪的”
- “开早班没事,午班就老报警”
如果你站在液压机的工作原理这个视角去看,会发现很多问题其实有逻辑可循。
压力总是上不去,真的是“吨位不够”吗?不一定。可以沿着原理一步一步排:
- 油泵能不能建立起设计压力?
- 吸油过滤器堵塞,油吸不够
- 油泵本体磨损,内部泄漏严重
- 溢流阀是不是提前打开了?
- 设定压力偏低
- 阀芯污物卡滞,实际打开压力比设定的低
- 管路、密封处有没有明显泄漏?
- 油缸内部是否有严重内泄漏?
只有所有这些都确认没问题,你才能说“这台液压机先天吨位不够”。2026 年一些主机厂在新项目导入时,会用在线压力校验设备,对液压机在不同行程、不同工况下的实际输出力进行曲线测试,而不是只看铭牌数据。
油温飙升、油味刺鼻,是不是就是“油不好”?油温问题其实是能量问题。电机供给的能量,有一部分必须转化为热量,关键是看:是不是过多地被转成了没必要的热。
油温异常升高常见原因:
- 系统长期在高压小流量节流状态工作(节流损失变热)
- 溢流严重,油在阀里白白“打圈”
- 冷却器效率下降(冷却水流量不够、冷却器结垢严重)
如果你明白液压机在哪些阶段需要大流量、哪些阶段需要高压,遇到油温问题就不会只会说“换个好点的油”。你会从:
- 工艺参数上优化压制节奏
- 设备上检查溢流、节流的设定
- 再去确认冷却系统是否跟得上
理解原理,会让你少走很多“迷信经验”的弯路。
说到底,这篇文章想达成的一个目的,是让你在面对液压机时,心态发生一点转变:从“会按按钮的小工”,变成“听得懂设备语言的工程师/技师”。
如果把液压机拟人化,它其实一直在通过各种“动作”向你表达自己:
- 压力曲线在说:“我有点喘不过气了”;
- 空行程速度在说:“我最近有点累,你是不是给我吃了不该吃的油?”
- 油温在说:“你这么用我,迟早要出事。”
而液压机的工作原理,就是那本“翻译字典”。
当你知道:
- 压力是怎么来的
- 速度是怎么调出来的
- 力是怎么传到模具上的
- 每个阶段油从哪来往哪去
你在很多关键场景下,会有完全不一样的表现——
- 选型阶段:你不会只看“标称多少吨”,而会追问“系统额定压力多少、油缸直径多少、空行程速度、保压稳定性指标”;
- 设备验收时:你会关心压力、速度、位置的重复精度,而不是只试压一个样件就算完事;
- 现场出异常:你不会只盯着某个报警代码,而会顺着油路逻辑追过去,看哪个环节说不通。
在 2026 年,不少制造企业正在推进所谓“技能升级”“设备智能诊断”,说到底,底层还是人要懂设备的原理,智能系统给你的,只是一套更精细的“放大镜”。
如果你刚好在和液压机打交道,不管你是设备工程师、工艺工程师,还是一线调机师傅,很真诚地建议:抽一段完整的时间,把液压机的工作原理梳理一遍,形成自己的“设备地图”。
当你脑子里有了这张地图,再去看车间那几台巨大的液压机,会有一种微妙的安全感:不是它在控制你,而是你真正掌握了它。