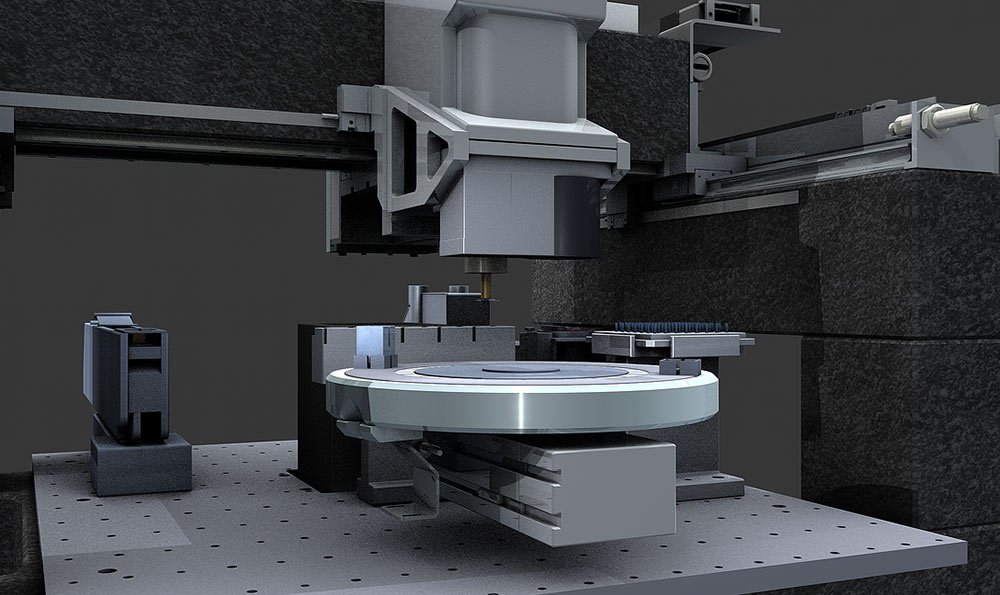
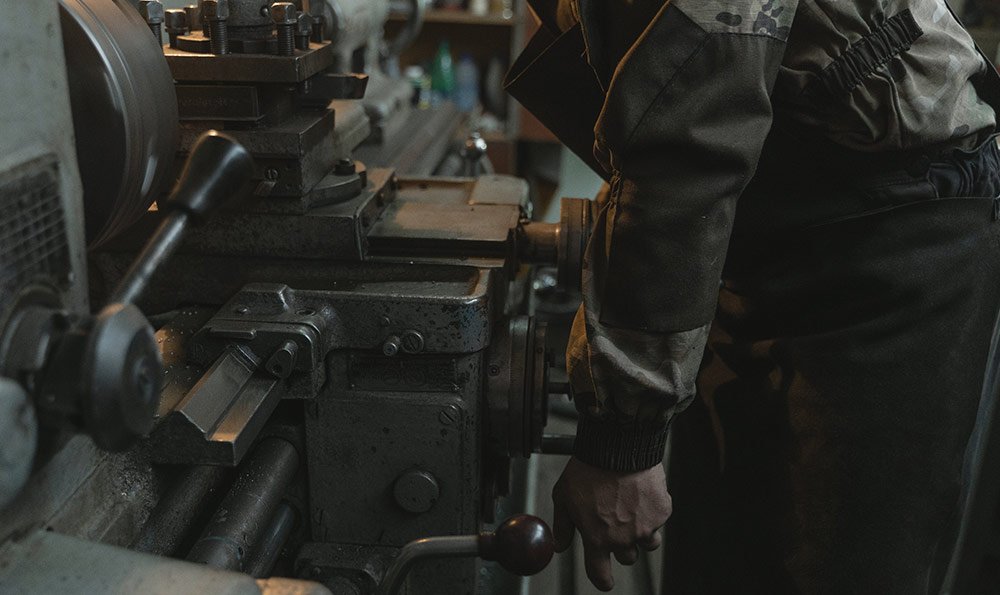
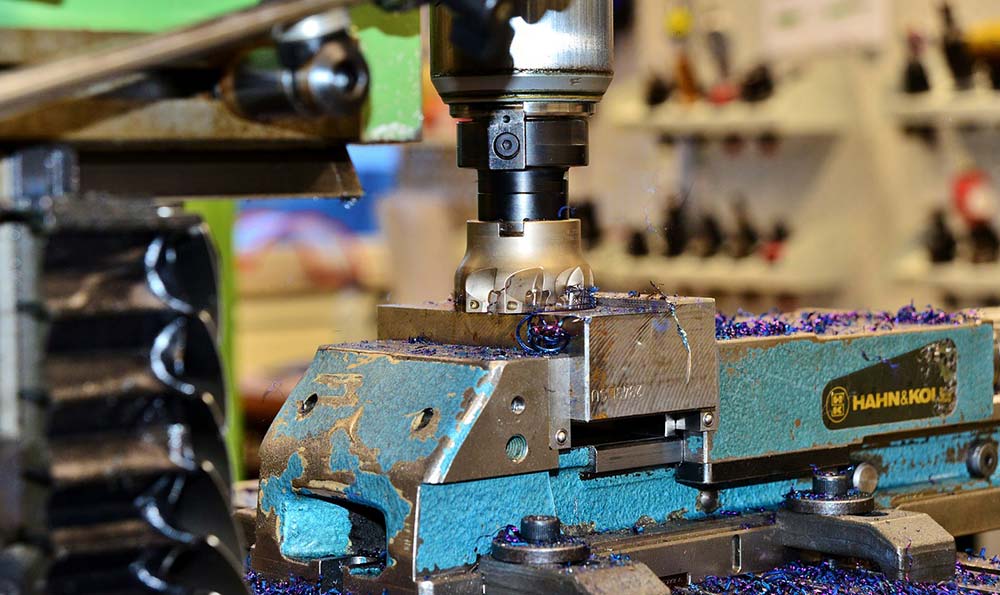
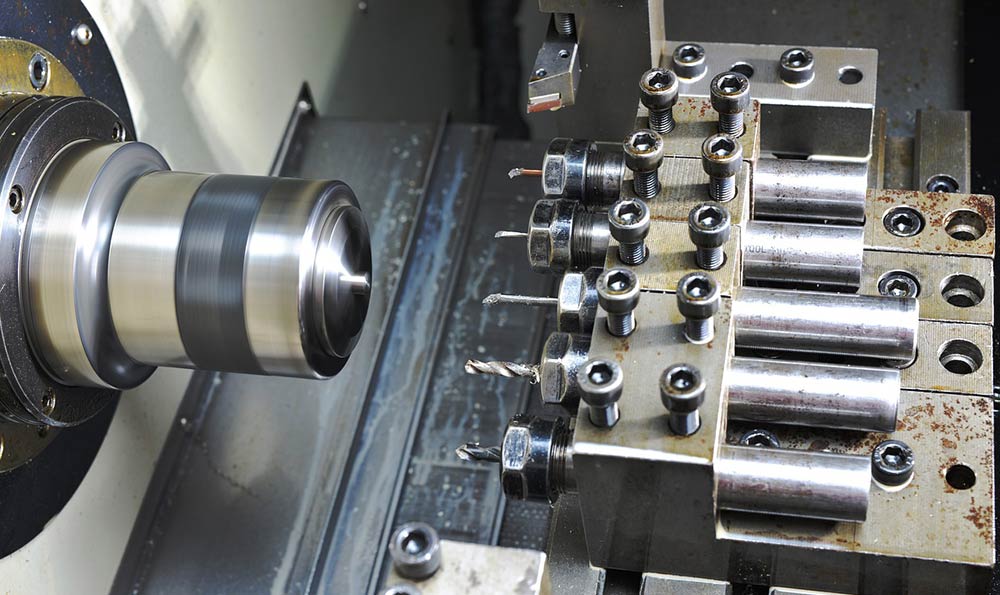
站在车间现场,我常对来访者说一句不太“好听”的话:一台设备再先进,放进失序的流程里,也只是更快地制造混乱。我叫程砺衡,做了十多年制造现场改造,从数控机床旁的切屑堆,到MES大屏上跳动的工单状态,都见过太多企业把希望压在“买设备”上,却忽略了机械制造及其自动化真正改变的,是生产逻辑。
不少负责人问我,自动化到底值不值得上?答案从来不是简单的“值得”或“不值得”。真正要问的是:你的订单结构、工艺稳定性、人员能力、设备数据基础,是否已经准备好接住这场变化?
机械制造及其自动化不是把人赶出车间,而是把人的经验,从重复、危险、易出错的环节里解放出来。它真正有价值的地方,往往藏在那些过去没人愿意细看的几分钟、几毫米和几次返工里。
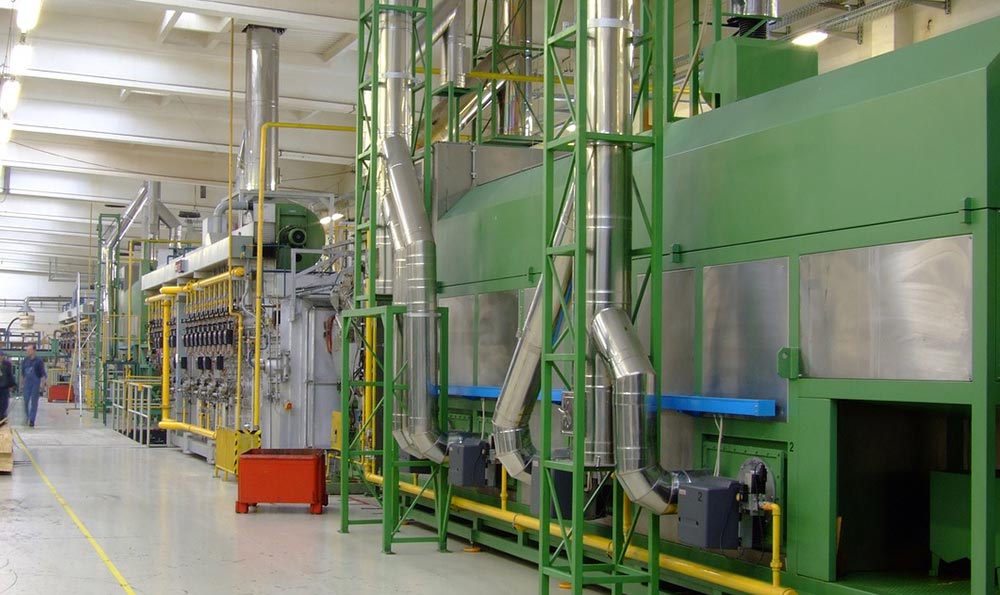
很多工厂的账面产能并不低,车间也不缺设备,可交期还是紧,现场还是乱。问题往往不在机床主轴转得够不够快,而在机床之外。
操作工等物料,质检员等首件,叉车等通道,工艺员等异常反馈,设备等维修人员。每一个“等一等”看似只有几分钟,串起来,却能把整条产线的节奏拖得支离破碎。
我参与过一家零部件企业的节拍梳理。它有20多台加工中心,设备利用率报表看上去接近70%,老板却总觉得“产能没有跑出来”。我们没有急着建议添置设备,而是连续跟踪了12个工作日,结果发现:单件流转中,真正加工时间只占总制造周期的一小部分,大量时间消耗在排队、搬运、找料和重复确认上。
后来,企业没有盲目上全自动生产线,而是先做了三件事:用条码追踪物料批次和工序状态;通过自动叫料减少人工跑动;把高频工件的夹具和刀具配置标准化。几个月后,现场的在制品堆积明显下降,急单插入也不再靠车间主任“拍脑袋”协调。
这就是机械制造及其自动化容易被误解的一面。它并不总是轰轰烈烈的机器人矩阵,有时只是让一张工单不再失踪,让一箱零件不再靠人问来问去。
制造业的人都懂,尺寸合格不等于产品一定好用。
一件零件在三坐标测量机上合格,装配时却出现干涉;一批产品抽检没有问题,客户使用后却反馈寿命波动。这类问题最棘手,因为它不是单点故障,而是工序、刀具磨损、夹具定位、材料批次、环境温度等因素叠加后的结果。
自动化的价值,在这里显得格外冷静,也格外珍贵。
在线测量、刀具寿命管理、设备状态采集、SPC过程控制,这些听上去有些“硬”的词,本质上都在做同一件事:把原本依赖师傅感觉的判断,变成可以提前发现、及时纠偏的信号。
在批量加工场景里,刀具并非断了才算出问题。它的磨损会先体现在尺寸漂移、表面粗糙度变化、主轴负载波动上。过去靠操作工听声音、看铁屑来判断,经验丰富的人能发现,换班后却未必能延续。接入设备数据后,系统可以依据负载和加工次数提示换刀窗口,避免刀具“硬撑”到报废件出现。
对客户来说,他未必会关心你用了几台数控机床、装了多少传感器。他只会在装配顺畅、交付稳定、售后减少的时候,逐渐认定你的产品可靠。制造业的口碑,就是这样一点点打出来的。
“我们想建黑灯工厂。”这句话近几年在项目交流里出现得越来越多。愿景没有问题,但我通常会多问一句:夜里没有人,白天的数据乱不乱?
如果工艺路线频繁变化,物料编码不统一,设备接口各自为政,异常原因全靠微信群里一句“机床有点问题”,那么直接追求全线无人化,风险很高。自动化会放大效率,也会放大管理中的漏洞。
真正成熟的路径,往往没有那么炫目。
从一台关键设备开始采集数据,弄清它为什么停;从一道返工率高的工序开始自动检测,找出波动来自哪里;从一个产品族开始建立标准工艺参数,让不同班组加工出来的结果更接近。数据不必一开始就铺天盖地,关键是能回答现场最迫切的问题。
我见过一家做精密结构件的企业,把改造重点放在设备停机分类上。以前系统里只有“停机”两个字,后来细分为换料、换刀、待料、品质异常、故障维修、程序调整等状态。不到一个月,管理层发现困扰产能的最大问题不是设备故障,而是换型准备时间过长。于是他们优化夹具、预设程序、提前配刀,改善方向一下子清晰了。
这比买一套昂贵的软件却没人看数据,更有意义。
机械制造及其自动化的变化,也在重新定义制造业岗位。
过去,很多人对车间工作的想象是油污、噪声、重复操作。今天的现场依然需要踏实肯干的人,但岗位能力已经发生了变化。会看图纸只是基础,理解加工工艺、掌握数控编程、识别设备报警、分析生产数据、与自动化工程师协作,正逐渐成为制造人才的日常能力。
我很欣赏那些愿意蹲在现场的年轻工程师。他们不急着谈“大模型”“数字孪生”这些宏大的概念,而是先问一句:这台机床今天为什么多停了27分钟?这批零件为什么总在同一工序出现毛刺?这个问题一旦被问透,改善往往就从眼前开始。
自动化不是要让制造变得冰冷。恰恰相反,它让人有机会从疲于应付中抽身,去处理更需要判断、更有创造力的事情。老师傅的经验不该随着退休离开车间,而应该被沉淀进工艺库、参数库和标准作业中,成为后来者能接得住的能力。
制造现场没有永远不出问题的设备,也没有绝对不会波动的订单。差别在于,有的企业把异常当作麻烦,想办法遮过去;有的企业把异常当作一次暴露问题的机会。
我的建议很朴素:不要被“智能化”的热词推着走,也不要因为预算有限就放弃改进。选一个最影响交付、质量或成本的痛点,把它拆开,找到可以自动化、数字化、标准化的环节,再验证效果,逐步扩大。
机械制造及其自动化的真正门槛,不只是设备价格,而是管理者是否愿意面对现场的真实问题。设备会更新,软件会迭代,客户的要求也会越来越高;但那些能把每一分钟、每一件产品、每一次异常认真对待的企业,始终有机会把制造做得更稳、更快,也更有底气。