我叫周砚秋,做制造业自动化方案和产线改造。项目会上,大家常把“上几台机器人”当成自动化的起点;到了现场,我更关心另一件事:产品换型、来料波动、设备停机时,这条线还能不能按节拍交付。
这也是机械制造与自动化最容易被忽略的部分。自动化不是把人从工位上简单替换掉,而是让设备、工艺、人员和数据协同起来。看一条产线做得好不好,机器人数量只是表面,持续稳定地产出合格品才是答案。
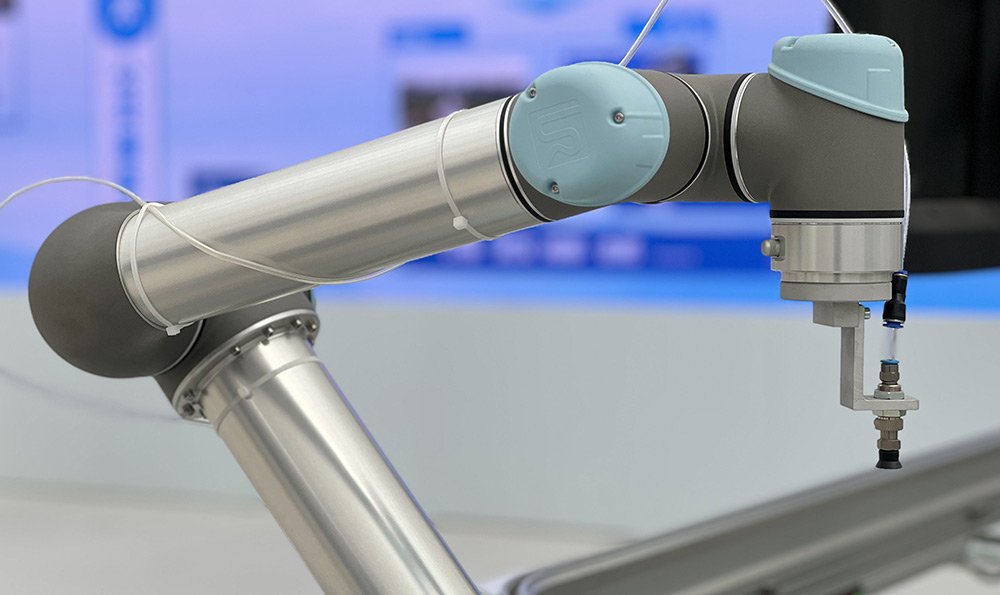
国际机器人联合会(IFR)《World Robotics 2024》报告显示,2023年全球工业机器人新增安装量为541,302台,其中中国安装276,288台,约占全球总量的51%。这组数据说明制造业自动化仍在扩展,但它并不意味着每家工厂添置机器人都能获得同样的收益。
需要说明的是,这是一组2023年统计、2024年发布的数据,不是2026年的实际安装量。行业统计往往有发布滞后,预测值也不能当成已实现的产量或投资回报。做预算时,我会把数据来源和统计年份写清楚,而不是为了显得“新”就把预测包装成实绩。
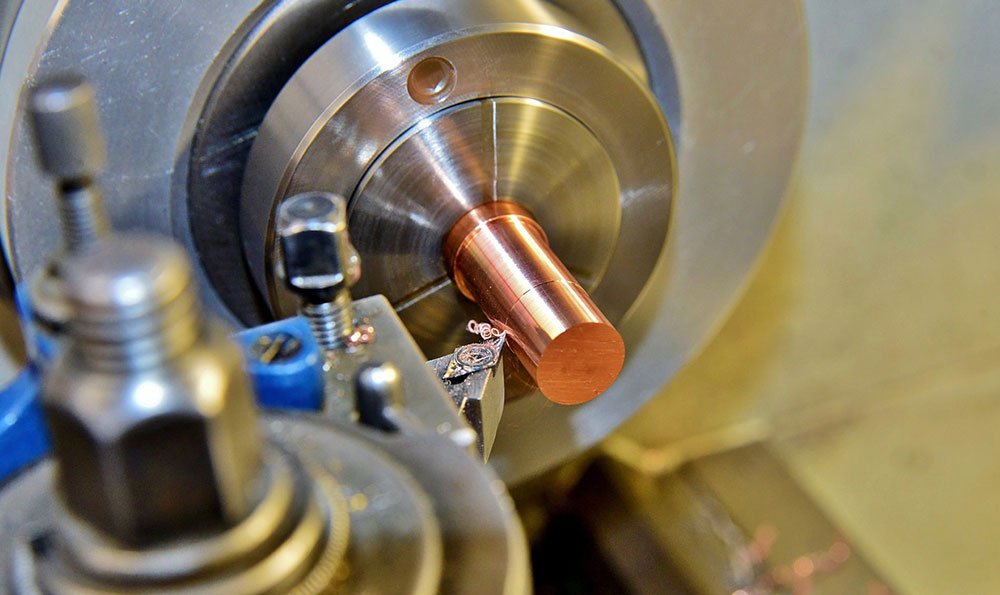
现场的回报差异,通常藏在工艺条件里。同样是机器人上下料,如果工件定位一致、夹具可靠、机床接口稳定,节拍容易算清;如果毛坯尺寸忽大忽小、夹具经常松动,机器人只会更快地把问题暴露出来,停线也可能更频繁。
所以我习惯先看三个数:节拍、一次合格率和设备综合效率(OEE)。如果改造后只减少了一个岗位,却增加了换型时间、维修工作和停机损失,账面上的“省人”就未必等于真实收益。
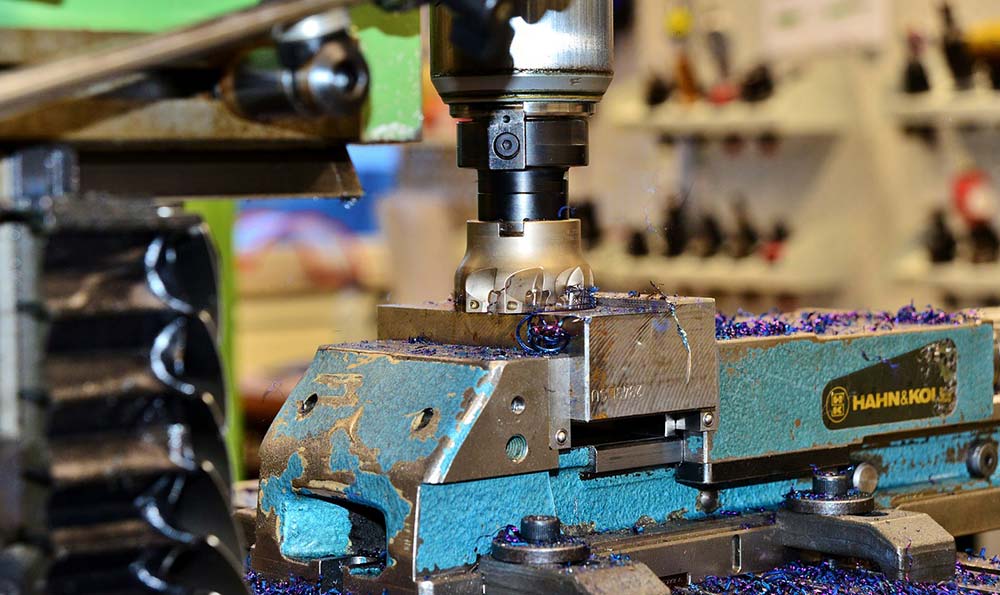
不是所有工位都值得立刻改造。高重复、劳动强度大、质量要求稳定,或存在明显安全风险的工序,通常更适合优先评估。比如机床上下料、焊接、码垛、重复搬运和在线检测,往往有较清晰的动作边界,也更容易建立验收指标。
但“工序适合”不代表“方案可以照搬”。机床上下料要看设备开门、夹紧、吹屑和异常复位能否联动;焊接要考虑工件变形、焊缝位置和烟尘处理;检测则要确认光线、测量精度和判定规则是否稳定。方案图上没有问题,不等于现场运行就没有意外。
我见过不少自动化项目,机械臂本身并不是难点。难的是前后端:上游供料能否连续,下游缓存够不够,工件换型时谁来确认程序和夹具,设备报警后操作员能不能看懂原因。一个夹具定位偏差、一段不合理的安全门逻辑,都可能让昂贵的设备等着生产人员来“手动救场”。
评估项目时,不妨先把目标写成可验收的句子:例如每小时稳定完成多少件、换型需要多久、连续运行一段时间后的停机率是多少、质量指标是否守得住。目标越具体,越容易发现问题究竟出在机器人、工装、工艺,还是生产组织。
自动化投资回报,经常被简化成“设备价格÷人工成本”。这算法太粗。完整成本还包括系统集成、工装夹具、安全防护、软件接口、备件、培训和后续维护;收益也不只在减少人工,还可能来自废品率下降、产能提升、夜班连续生产以及更稳定的交付。
我更愿意用一个朴素的核算方法:把可量化的年收益列出来,再扣掉新增的运行和维护成本,与一次性投入对照。人工调整是否真的能转岗、良率提升有无统计记录、产量增加是否有订单支撑,都要逐项核实。没有订单的理论产能,不能直接算作收益;没有稳定工艺的自动化,也很难兑现预期节省。
中小工厂不必一开始就追求整线无人化。挑一个瓶颈明显、工艺相对稳定的工位做试点,先验证节拍、质量和维护能力,再决定是否复制,往往更稳妥。试点的价值不仅是看设备能不能动,也是在确认操作人员是否愿意用、维修班组是否接得住、异常流程有没有闭环。
机械制造与自动化的“另一面”,是大量不够炫目却决定成败的细节:传感器装在哪里,异常信息能不能定位到原因,备件是否容易买到,程序升级由谁负责。工厂真正需要的,不是把现场变成设备展厅,而是让设备在产品变化、人员交接和日常维护中仍然可靠。
如果你正在做改造,我建议带着三件事去和供应商谈:当前瓶颈的实测数据、改造后的验收指标、设备停机后的人工处置方案。把这三件事说透,报价和方案才有比较基础。
一条产线跑得稳,通常不是某台设备有多先进,而是每个环节都少一点含糊。机器人可以提高重复动作的效率,但工艺、质量和维护的基本功,仍然要由人和组织一起补齐。