我是设备诊断工程师黎骁,混迹在各种工厂车间已经第 12 个年头了。炼钢厂的高温、食品厂的潮气、锂电厂的粉尘,见过太多因为一套小小的机械传动装置出了点毛病,整条产线停摆,老板在办公室急得来回踱步的场景。
有趣的是,很多人提到“机械传动”,脑子里只有模糊的画面:齿轮、皮带、链条一大堆,反正能转就行。可真到设备频繁故障、效率上不去、能耗飙升的时候,大多数问题都藏在这些“能转就行”的传动细节里。
这篇文章,我想用一个“老跑腿”的视角,把机械传动装置真正影响生产的几个关键点摊开讲清楚:你不需要成为机械设计专家,只要搞懂这几个思路,就能少掉很多不必要的停机和维修支出。
在现场巡检时,我有个习惯:走进车间,先闭上嘴,用耳朵听。
哪台设备的皮带有轻微打滑声、哪个减速机的齿轮啮合声有点发闷、哪条链传动有节奏的“哒哒”,基本上都能在几分钟内记个大概。经验告诉我:在生产设备上,传动系统往往是最先暴露问题的地方。
原因并不玄乎:
- 传动装置是动力传递的“关节”,受力反复交替,疲劳最明显
- 很多企业对传动部分的设计、选型和维护投入,远远低于对主机本体的重视
- 环境粉尘、润滑不当、安装偏差,都会优先在齿轮、皮带、链条上放大出来
比如某家做包装的企业,一条主产线用了三年,每月都有几次小停机。找过去一看,问题集中在三处:皮带张紧度长期不在合理区间、链轮与链条严重磨损、减速机轴承润滑不稳定。它们有个共同特点——都属于机械传动装置的范畴。
很多老板以为是“设备质量不行”,其实有时候,只是当初在传动装置上省了几百块,后面用停机损失补回了十几万。
不少生产经理一听“机械传动装置”,就下意识觉得那是技术员的事,自己能管的只是产量和人。可从我接触的项目来看,只要掌握一点“外行可懂”的判断标准,很多坑完全可以绕过去。
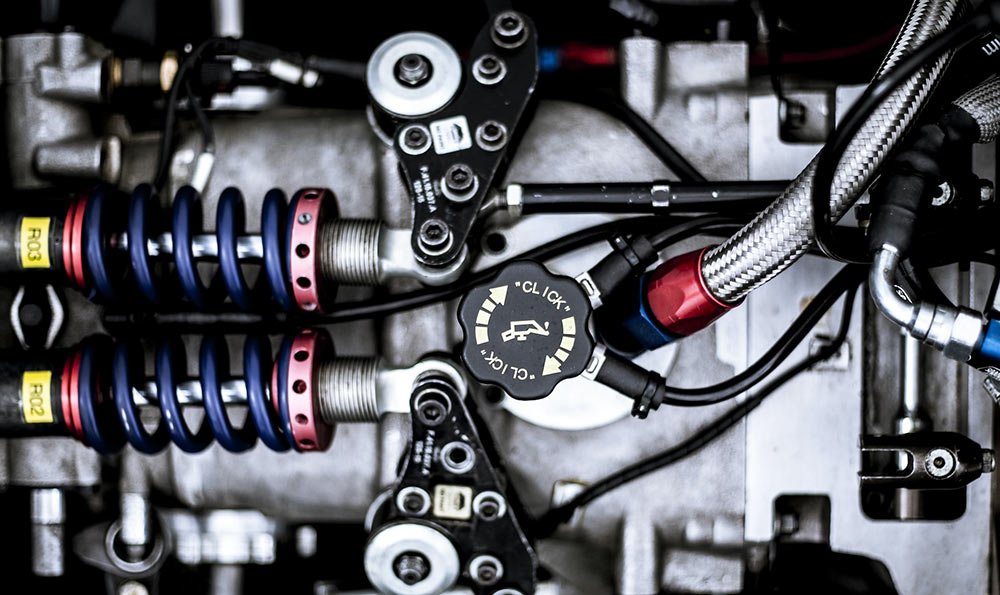
机械传动装置,说白了就是:让动力从一个地方,稳定、可靠、合适地传到另一个地方。里面常见的几类,你大概每天都在面对:
- 齿轮传动:需要精准、传动比稳定、扭矩较大时用得多
- 皮带传动:结构简单,适合中等功率、传动距离较大的场合
- 链传动:介于齿轮和皮带之间,适合需要准确传动比又有一定距离的场景
- 联轴器、减速机等:常被看作“附件”,但是真正承上启下的关键件
你不用记住每种的理论公式,只要搞清楚三个朴素的问题:
- 这套传动装置,扭矩够不够用?有没有明显超负荷的可能?
- 运行环境是粉尘多、高湿、还是高温?传动形式和材料跟得上吗?
- 如果停机,是只影响一台单机,还是会“牵一发而动全身”?
有一次,我在一家做饮料灌装的工厂,看到他们在主输送线上用了偏轻型的链传动。设备刚投产时一切正常,半年后产能上去了,速度提升,链条开始频繁拉长、跳齿。最后他们的结论很简单:“当初在机械传动装置这块选型,只看到了报价,没有看到未来的负荷曲线。”
这就是理解不够带来的隐性成本。
写到这里,可能你已经在想:“我的设备传动到底有没有问题?”我不打算列教科书式的分类,而是挑出现场最常见、最容易被忽略的三个痛点,你可以对照一下自己车间。
点一:扭矩估算太乐观,传动装置被长期“压着跑”有一次在华东地区一家物流装备厂家,我被叫去看一条分拣线,总是出现电机温度偏高、减速机异响的情况。检查了半天,电机没毛病,减速机品牌也不差,问题在于前期设计时,对负载的估算太“理想”。
他们只按平均负载选定了机械传动装置,没预留冲击、峰值工况的余量。结果一到业务高峰,大量重件集中上线,电机和减速机不得不长期在接近极限的扭矩下工作。
这种状态,就好比让一个人天天背着超出自己承受的重量爬楼,短期扛得住,时间一长,关节先废。
我的经验判断方法非常“粗暴”:{image}如果一套装置,在满负荷时你站在旁边,能明显感觉到它的震动和噪音比平时高一截,而且这种状态持续出现,那大概率就是扭矩选择上有问题。
解决思路不一定是“大改造”,有时换一个安全系数更高的联轴器、调整减速比、在工艺节奏上避免持续峰值,都能大幅缓解。
点二:传动形式选错了,环境一点点把设备“吃掉”粉尘和潮气,是机械传动装置的“隐形敌人”。
在一家建材企业,我看过这样的配置:高粉尘环境下,用普通开放式链传动,润滑靠人工不定期喷一点油。半年后,链条锈蚀和磨损叠加,伸长严重,链轮的齿形也被磨得面目全非,传动效率下降,噪音暴涨。
为什么会这样?因为链传动在这种环境下,需要更精细的防护:封闭式结构、合理的润滑周期、选用更耐磨的材料和适配的防护罩。一味图“便宜”和“简单”,结果是不断地补丁式维修。
相反,我在一家食品厂看到相对聪明的做法:关键设备的机械传动装置,用了全封闭的齿轮减速机,轴承区域做了专门的防水设计,皮带选用防油、防潮材质。设备单价是高了一点,但产线连续运转两年,停机检修次数少得惊人,折算下来,每吨产品的维护成本反而更低。
环境和传动形式之间的匹配,往往决定了设备的寿命曲线。
点三:维护只盯“大件”,真正的隐患藏在“小动作”里很多工厂的设备维护计划,表格做得很漂亮:每月检查电机电流、每季度做减速机油品分析、每年大修一次传动部件。
听上去规范,但实际到现场一看:皮带根本没有按规范张紧;链条的清洁只是“看着差不多”;齿轮箱的温度异常被一再忽略。
在某家造纸厂,我跟着他们的维修班组巡检时,忍不住问了个问题:“你们调整皮带张紧度的时候,用的是什么标准?”师傅笑着说:“看感觉,多年经验了,松紧差不多就行。”
问题在于,“差不多”这个词,是机械传动装置真正的敌人。皮带太紧,轴承寿命大量被吞;太松,则打滑、发热、效率低。链条润滑多一点,吸附粉尘;少一点,磨损快得惊人。
比较靠谱的做法,是结合设备说明书中的建议范围,加上几个易于现场操作的小手段:比如为关键皮带配备张紧力测试工具,记录几次运行数据,形成自己的经验曲线,而不是完全仰仗“师傅感觉”。
维护不是只盯大修,而是把日常那些“看起来无所谓的小调整”,变成有依据的小动作。
写了这么多,也许你已经有点信息过载。那不如把它浓缩成几条更容易执行的“守则”,你可以直接拿到车间里去用,哪怕只做到一两条,机械传动装置给你“找麻烦”的概率都会降低。
守则一:新设备招标时,单独问清楚传动系统的设计余量
不要只盯着整机报价。在与设备供应商沟通时,不妨多问几句:
- 关键机械传动装置的安全系数选了多少?
- 是否考虑了你实际工况下的峰值负荷、启动冲击?
- 是否有针对高粉尘、高温或高湿环境做特殊设计?
供应商如果回答得含糊其辞,基本可以判断:这套设备在传动部分,很可能是用“够用”的方案,而不是“耐用”的方案。
守则二:给关键传动部位配上“听诊器”
不用多高科技,有时候一支红外测温枪、一支简易听诊棒(甚至是一根长螺丝刀),就能在早期捕捉到异常。
- 齿轮箱温度突然比平时高出一截
- 皮带轮附近出现周期性轻微异响
- 链条区域伴随负载变化的异音
这些征兆,往往比突然断裂要“友好”得多,只是看你愿不愿意去听、去记录。
哪怕只是用纸和笔,在巡检时记下“今天减速机 A 声音略有变化,温度比平时高 5℃”,下次对比,有时就能提前一两个月发现潜在故障。
守则三:把“易耗件”的更换节奏,变成一笔算得清的账
很多工厂的现状是:皮带、链条、联轴器弹性体等易耗件,一律“用到坏再换”。表面上省了配件成本,其实是在赌运气。
实际算账时,我更倾向于这样的方法:统计一年里某条产线的机械传动装置故障次数、停机时间和停机损失,再与定期预防性更换易耗件的成本对比。
在我参与的一家包装企业项目里,我们就做过这样的试算:只要将关键皮带的更换周期从“坏了才换”改成“运行 8 个月无条件更换”,停机次数从一年 11 次降到 3 次,全年综合成本下降了约 18%。这不是理论,而是直接体现在利润表中的数字。
在生产一线这么多年,我越来越有一个清晰的感受:决定一条产线“好不好用”的,不是那些看上去高大上的大设备名词,而是一个个看起来普通的细节——比如一套机械传动装置。
很多管理者习惯把传动装置当成“附属品”,觉得到时候坏了再修、换个配件也不贵。可真到了频繁停机、交期一拖再拖的时候,你会发现,被轻视的部分,往往最有脾气。
如果你正在负责一条产线、一个设备升级项目,或者只是经常被设备故障拖着跑,不妨从今天开始,给自己的清单里多加一栏:好好审视那些默默转动的机械传动装置。
问几个具体的问题,留意几处细微的变化,给关键部位多一点余量和维护,它们回报你的,不只是少几次故障提示音,而是更稳定的生产节奏、更可控的成本,还有那种——夜里手机不再总被“紧急停机”的电话吵醒的安心感。