我是陆铸衡,一个每天和金属打交道,却更在意客户心情的工艺工程师。
过去十多年,我的工作几乎都绕着这几个字打转:加工、抛光件、精密铸件。听起来有点冰冷,但幕后全是“成本爆了”“工期要炸”“外观不过关”这种真实的情绪。点击进来看到这篇文章,多半你也正被类似的问题折磨:要么是供应商总达不到要求,要么是内部团队总觉得“差一点就行了”。
我写这篇文章,只想做一件事——把“加工抛光件精密铸件”这件看似复杂的事,说清楚、拆简单,让你知道:怎样选、怎么验、怎么和工厂沟通,能少踩坑,甚至多赚一点质量上的口碑。
接下来我会站在“亲自跑过车间、干过报价、被客户追过工期”的第一视角,带你从实战角度看问题,而不是一堆空洞的工艺术语。
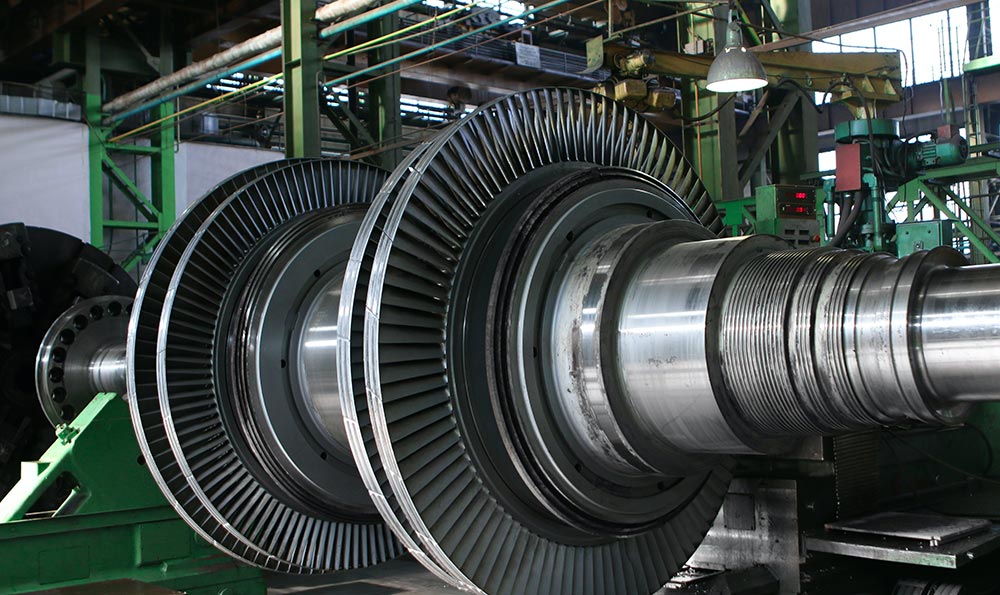
很多人一上来就问:你们抛光能做到什么粗糙度?加工精度能到多少?{image}我通常会反问一句:你手里的精密铸件,“底子”够不够好?
一个很直接的经验:在我们工厂统计过一年订单,把有做精加工+抛光,且客户投诉率最低的一批订单拎出来看,发现有两个共同点:
- 铸件内部缺陷控制在标准红线以下(探伤合格率在 98% 以上的批次)
- 铸件初始表面就比较“干净”,砂眼、冷隔极少
这意味着,如果铸件本身缺陷很多,你再怎么抛光、怎么精加工,都只是“化妆”,不是“调理身体”。
换成通俗一点的判断标准,你可以这样看:
外观上:肉眼看过去,不能像月球表面那样坑坑洼洼。局部小缺陷可以接受,但大面积补焊、打磨痕迹严重,这类铸件做抛光件,后期很容易“露底”。
内部质量:像液压件、压力容器配套零件、汽车底盘关键件,对内部缺陷极度敏感。一般会要求做探伤,合格报告要索要电子档,不要只听口头说“没问题”。内部缺陷多的件,精加工时刀具寿命会异常,抛光时容易掉块,成品报废率非常高。
尺寸基础:精密铸件只是“接近成品尺寸”,不是成品。你拿到毛坯,预留加工余量要合理。如果一量尺寸发现四处不均匀,有的地方余量厚,有的地方几乎贴尺寸,那后续加工注定难受。
有供应商跟你说:“你只管把图纸给我,铸件+精加工+抛光一条龙搞定”,听起来挺轻松。但如果你对自己的“底线标准”不清楚,很容易被带着走。更稳妥的做法,是先把上面这三点想明白,再去谈所谓的“一体化服务”。
我见过太多类似的场景:业务前期报了一个看似漂亮的价格,等加工+抛光实际开干,刀具疯狂报废、工时直线上升,最后只能硬着头皮做完,利润被吃得干干净净。
如果你觉得“加工抛光件精密铸件怎么都比预想贵”,不妨从几个角度排查:
加工余量没说清楚,导致“多切了一层肉”在一个做出口机械零件的项目里,客户图纸上只标了成品尺寸,没有明确毛坯尺寸和加工余量要求。铸造厂凭经验做了比较“保守”的余量;我们拿到件以后,为了保险,加工时又加大了一点。
结果:
- 粗加工时间比预估多 30% 左右
- 特殊刀具磨损速度比常规件快了一倍多
- 机床占机时间拉长,逼得我们晚上加班排产
后来复盘时我做了一套内部统计:只要加工余量事先没沟通到位,工时超出预估 20% 以上的概率接近 70%。这不是精确的学术数据,但对报价和项目管理,已经很有参考价值。
解决办法其实不复杂:在你把“加工抛光件精密铸件”的需求发给供应商之前,拿一张纸,写清楚三行:
- 成品尺寸要求(含公差带)
- 你能接受的加工余量范围(比如单边 1.5–3mm)
- 哪些面是关键精度面,哪些只是安装、外观面
有了这三行,再去谈价格,双方会轻松很多。
抛光标准模糊,甲方乙方心里不是同一个“光”你说要镜面,他心里想的是“手电一照,有反光就行”;你说要精细装饰效果,他理解成“能过手摸就行”。
抛光是极容易产生认知差异的环节。我在做一个不锈钢医疗器械外壳项目时,客户对“光泽”的形容非常抽象:“要有质感,但不要太亮,不要像廉价厨具那种闪。”
如果只靠语言,永远对不齐预期。那次我们干脆做了 5 个抛光样块,从亚光到镜面逐级过渡,每个编号。让客户直接在样块上圈:“我要介于 3 和 4 之间的效果。”这种看似笨的方法,反而把返工率从 15% 降到不到 3%。
对你来说,最简单落地的建议是:
- 要求供应商提供样块或样件,哪怕只是小面积的试抛也行
- 把确认过的样块拍照、备注编号,写进技术协议或订单附件
- 如果条件允许,明确粗糙度目标(比如 Ra 0.8、Ra 0.4),但别只写数字,多配一两句话形容使用场景
加工抛光件精密铸件这几个字,背后真正要对齐的,是“你眼中的好看、好用、好卖”,而不是供应商嘴里的“差不多行了”。
只看单价不看整体成本,导致选择一开始就错了有些采购同行谈起精密铸件,非常在乎单价的那几块钱差距。可一旦加上后续机加工、抛光、装配、返工,那几块钱经常会变成几十甚至上百。
我做过一个简单对比:
- 方案 A:毛坯铸件单价便宜,但是尺寸波动较大,抛光前还要多做一道校正工序
- 方案 B:毛坯单价贵了 8%,但尺寸稳定、表面质量好很多
算完一整条工艺路线,发现方案 B 的总成本竟然比方案 A 低了约 12%。原因很直白:加工效率更高,返修更少,抛光难度下降。
当你遇到“这家报价挺便宜,能不能试试”的诱惑时,可以在脑子里多问一句:它便宜的是毛坯,还是整个交付过程?
你在网上搜“加工抛光件精密铸件”,跳出来一大堆广告,什么“多年经验”“高精度”“质量可靠”。这些话说了等于没说,关键要看对方关注点是不是落在你真正在意的地方。
从我的经历看,那些后期合作起来省心的客户,往往都有一个共性:愿意花 10 分钟认真聊需求,不怕沟通细节“麻烦”。
同理,那些值得长期合作的供应商,也不会嫌问题多。你可以留心一下,对方在初次沟通时,是否会主动问你类似的问题:
- 这批精密铸件的实际应用场景是什么?比如承压、运动、只是装饰件?
- 哪些尺寸、哪些表面是关键控制点?必须达标,否则整件报废的那种。
- 你对外观有多在意?是工业设备内部件,还是用户一眼能看到的高端外壳?
- 你更看重交期、成本还是稳定性?排序如何?
如果对方只想要图纸、数量、材质,然后马上给你一个报价,看似效率高,实际风险极大。因为加工抛光件精密铸件涉及的工序太多,只要前期少一句话,后面就有可能多一车返工。
我也会在和客户沟通时提前把一些“容易被忽略”的点摆上桌面,比如:
- 这款件后期有没有可能做工艺优化迭代,比如改圆角、改倒角,以降低抛光难度?
- 你是否有既定的检测方式,比如一定要三坐标数据报告、表面粗糙度检测报告等?
- 有没有计划做小批试产,用少量成本验证工艺路线,再上量产?
当你遇到一个愿意和你一起把问题拆开聊的人,合作成功的概率,会远高于那些只会说“都没问题,交给我就行”的团队。
写到这里,我更想给你一个能马上用得上的“小清单”,不是完美方案,但至少能帮你把当前项目理一理。
想象你桌上有一个刚拿到手的“加工抛光件精密铸件”需求,不妨按这个顺序自问:
目标到底是什么?是为了通过某个客户审核,还是为了降低现有成本,还是为了提高产品外观档次?不同目标,对工艺选择和预算容忍度完全不同。
能不能先做一个“小样本试错”?不要一上来就下大批量单。一般会建议先做 5–20 件小批量试产,用来验证:
- 尺寸是否稳定
- 抛光效果是否符合预期
- 报废率大致在什么水平这一轮试错的钱,往往是后面避免巨额损失的“保险费”。
项目里有没有“特别敏感”的点?比如:
- 某个配合尺寸必须死死卡住
- 某个区域不能有明显抛光纹路
- 某处不能有尖角、毛刺,否则会伤人把这些写清楚给供应商,比一句“帮我做好一点”有效太多。
有没有提前想好验收方式?验收标准如果临时想,多半会引发争议。你可以和加工方一起,把验收的维度写下来,比如:
- 尺寸:抽检比例、允许偏差
- 外观:划伤、麻点、色差的可接受范围
- 抛光:验收粗糙度,或者通过与样件比对确认
做完这一轮梳理,你会突然发现,“加工抛光件精密铸件”不再是一个笼统的任务,而是拆成一项项可控的细节。从我站在车间的视角看,这种把需求说清楚的客户,反而更容易拿到更好的价格和更稳定的质量,因为工厂敢在你身上投入精力。
写到这,我想用一句话收个尾:精密铸件只是起点,加工和抛光才是你能真正拉开产品差距的地方。
如果你正在纠结选哪家供应商,或者被现有项目搞得焦头烂额,不妨把这篇文章当成一份“对照表”:看看你现在的合作模式里,缺的是铸件质量的底子、沟通的细节,还是验收的边界感。
等你下一次再搜索“加工抛光件精密铸件”,希望你不只是找一家新工厂,而是已经知道:自己究竟在找什么。